

goldenmicronvn
Member
Khí hậu nồm ẩm đặc trưng tại miền Bắc với độ ẩm không khí thường xuyên vượt ngưỡng 85% đến 95% là kẻ thù số một của các thiết bị quang - cơ - điện. Hơi nước ngưng tụ bên trong tủ điện cao áp và buồng thấu kính dễ gây chập mạch, nứt vỡ kính hội tụ hoặc làm suy hao công suất tia đột ngột giữa lúc xưởng đang chạy đơn hàng gấp. Bài viết này phân tích chính xác nguyên nhân, triệu chứng và quy trình xử lý dứt điểm các sự cố kỹ thuật trên hệ thống laser trong điều kiện thời tiết khắc nghiệt.
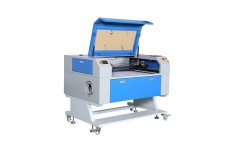 Kỹ thuật viên bảo trì cần nhận diện sớm các dấu hiệu cảnh báo sự cố do độ ẩm gây ra:
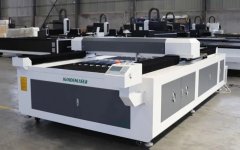 Việc thiếu vắng đội ngũ kỹ sư bảo trì am hiểu sâu về quang - cơ - điện tại khu vực gây ra những hệ lụy nghiêm trọng:
Triệu chứng và nguyên nhân gây đọng sương đầu cắt, phóng điện cao áp trong mùa nồm ẩm
Khi nhiệt độ nước làm mát trong máy Chiller thấp hơn điểm sương (Dew point) của không khí ẩm trong xưởng, hơi nước lập tức ngưng tụ thành các hạt li ti bám trên bề mặt quang học và bo mạch. Nếu tiếp tục bật tia laser khi có hơi ẩm, năng lượng chùm tia sẽ đun sôi giọt nước gây cháy lớp phủ phản quang và nứt vỡ thấu kính ngay lập tức.- Đường cắt bị đứt quãng hoặc không đứt phôi: Triệu chứng điển hình của việc kính bảo vệ (Protective lens) bị mờ sương hoặc bám bụi ẩm làm tán xạ chùm tia laser trước khi chạm bề mặt vật liệu.
- Tiếng nổ lách tách kèm tia lửa điện ở khoang nguồn CO2: Độ ẩm cao làm giảm khả năng cách điện của không khí, dẫn đến hiện tượng rò rỉ điện cao áp từ đầu cực ống phóng ra vỏ khung máy.
- Đầu cắt nóng bất thường khi vận hành: Hơi ẩm lẫn trong đường khí nén phụ trợ bám lên thấu kính hội tụ làm hấp thụ nhiệt lượng của tia laser, khiến cụm đầu cắt tăng nhiệt nhanh và báo lỗi quá nhiệt.
Quy trình 5 bước kiểm tra lệch đường quang và suy hao công suất nguồn laser
Khi phát hiện tia laser yếu đi rõ rệt dù đã tăng mức công suất trên phần mềm điều khiển, thợ vận hành tuyệt đối không được ép máy chạy tiếp. Cần dừng máy ngay lập tức và thực hiện kiểm tra theo trình tự loại trừ từ ngoài vào trong:- Bước 1 - Kiểm tra và vệ sinh kính bảo vệ dưới cùng: Tháo ngăn kéo chứa kính bảo vệ ở đầu cắt, soi dưới ánh đèn trắng để tìm vết rỗ, vết cháy chấm đen hoặc lớp sương mờ; thay kính mới ngay nếu bề mặt bị tổn thương.
- Bước 2 - Kiểm tra độ sạch của thấu kính hội tụ và gương phản xạ: Dùng tăm bông y tế không xơ thấm cồn công nghiệp tinh khiết (nồng độ trên 99.5%) lau nhẹ theo chuyển động xoắn ốc từ tâm ra ngoài.
- Bước 3 - Kiểm tra độ đồng tâm của tia dẫn hướng (Red dot) qua lỗ bép: Bắn thử điểm tia qua băng dính dán tại miệng bép cắt; nếu vết cháy lệch khỏi tâm lỗ bép quá 0.2mm thì phải căn chỉnh lại ốc chỉnh tâm trên đầu cắt.
- Bước 4 - Kiểm tra đường ống dẫn khí nén và bộ lọc tách nước: Xả đáy bình tích áp máy nén khí và kiểm tra lõi lọc tách ẩm; đảm bảo không có giọt nước nào lọt vào đường khí trợ cắt.
- Bước 5 - Đo kiểm dòng điện hoạt động của nguồn phóng: Sử dụng đồng hồ ampe kìm kiểm tra dòng tiêu thụ thực tế của nguồn phát quang để xác định xem nguồn có bị suy hao diode bơm hay không.
Rủi ro đứt gãy đơn hàng khi mua máy cắt khắc laser hà nội từ đơn vị thiếu kỹ thuật tại chỗ
Trong thực tế ứng cứu sự cố cho nhiều xưởng sản xuất, tình huống đáng tiếc nhất là máy gặp lỗi phần cứng giữa mùa cao điểm nhưng đơn vị bán hàng lại ở xa hoặc không có đội ngũ kỹ sư chuyên sâu. Khi tìm hiểu các đơn vị cung cấp máy cắt khắc laser hà nội, chủ xưởng thường chỉ chú ý đến giá bán ban đầu mà bỏ qua năng lực phản ứng kỹ thuật sau bán hàng.- Đình trệ toàn bộ dây chuyền sản xuất: Chỉ một lỗi cảm biến điện dung trên đầu cắt hoặc lỗi giao tiếp bo mạch điều khiển cũng khiến máy nằm bất động hàng tuần nếu phải chờ gửi linh kiện đi nơi khác kiểm tra.
- Sửa chữa chắp vá làm hỏng lây sang nguồn phóng: Thợ không chuyên tự ý tháo mở đầu cắt ngoài môi trường nhiều bụi bẩn sẽ làm bụi rơi vào thấu kính chuẩn trực bên trong, gây cháy hỏng toàn bộ cụm quang học đắt tiền.
- Cam kết hỗ trợ kỹ thuật nội vùng: Với lợi thế nhà máy sản xuất và trung tâm kỹ thuật đặt ngay tại Văn Lâm - Hưng Yên (cửa ngõ phía Đông Thủ đô), đội ngũ kỹ sư của Golden Micron luôn duy trì quy trình hỗ trợ kỹ thuật 24/7, sẵn sàng có mặt trực tiếp tại các xưởng ở Hà Nội trong vòng 2 đến 4 giờ để xử lý dứt điểm sự cố.
Lịch bảo dưỡng định kỳ hệ thống làm mát Chiller và buồng quang học theo tuần/tháng
Phòng bệnh hơn chữa bệnh là nguyên tắc sống còn giúp kéo dài tuổi thọ nguồn phóng laser lên trên 100.000 giờ và giữ độ ổn định mạch cắt như ngày đầu xuất xưởng. Chủ xưởng cần thiết lập bảng kiểm tra bảo dưỡng bắt buộc cho bộ phận vận hành theo chu kỳ cố định:- Bảo dưỡng hàng ngày trước ca làm việc: Kiểm tra mức nước cất trong bình chứa Chiller, xả nước ngưng tụ ở cốc lọc khí nén và lau sạch bề mặt kính bảo vệ bằng tăm bông chuyên dụng.
- Bảo dưỡng định kỳ hàng tuần: Vệ sinh lưới lọc bụi hai bên hông máy làm lạnh Chiller bằng súng xịt khí nén để đảm bảo khả năng giải nhiệt, đồng thời kiểm tra độ căng dây đai và bôi mỡ chuyên dụng cho thanh răng, ray trượt.
- Bảo dưỡng định kỳ hàng tháng: Thay mới hoàn toàn nước cất (hoặc nước khử ion) trong máy Chiller để ngăn chặn rêu tảo bám tắc đường ống làm mát nguồn phóng; kiểm tra siết lại toàn bộ các đầu cosse điện trong tủ điều khiển.
- Giải pháp chống ẩm chủ động mùa nồm: Đặt thêm túi hút ẩm công nghiệp hoặc thanh sấy nhiệt công suất nhỏ bên trong tủ điện điều khiển, đồng thời điều chỉnh nhiệt độ nước Chiller cao hơn nhiệt độ phòng từ 2 độ C đến 3 độ C khi độ ẩm không khí vượt mức 85%.