
goldenmicronvn
New member
Hơn 70% các ca sự cố nghiêm trọng như nứt vỡ thấu kính quang học, cháy đầu nối cáp quang QBH hay báo lỗi quá nhiệt nguồn phát xuất phát trực tiếp từ việc bỏ qua các bước kiểm tra cơ bản đầu ca làm việc. Trong công tác bảo trì hệ thống máy cắt laser sợi quang công nghiệp, việc thiết lập một quy trình chẩn đoán phòng ngừa (Preventive Maintenance) chuẩn mực là giải pháp hữu hiệu nhất để triệt tiêu thời gian dừng máy ngoài kế hoạch, bảo vệ độ bền của nguồn phóng và duy trì độ chính xác cơ khí qua nhiều năm vận hành.
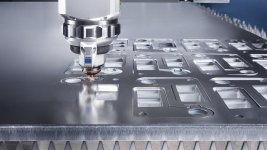
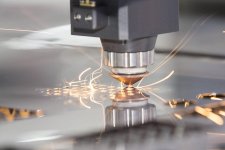
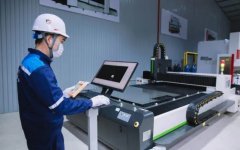
Checklist kiểm tra hệ thống làm mát Chiller và khí trợ cắt đầu ca
Trước khi cấp nguồn cho tủ điện điều khiển và phát tia kiểm tra, kỹ sư bảo trì cùng thợ đứng máy bắt buộc phải thực hiện việc rà soát các thông số vật lý của hai hệ thống phụ trợ then chốt: nước làm mát và áp suất khí trợ cắt.- Kiểm tra máy làm mát Chiller kép (Dual-circuit Chiller):
- Nhiệt độ nước làm mát cho nguồn laser Fiber phải ổn định trong dải từ 21 độ C đến 23 độ C; nhiệt độ làm mát đầu cắt duy trì trong khoảng 28 độ C đến 30 độ C.
- Tuyệt đối không bật nguồn laser khi nhiệt độ nước thấp hơn 18 độ C hoặc vượt quá 32 độ C để tránh hiện tượng ngưng tụ hơi ẩm trên bề mặt đi-ốt quang hoặc kích hoạt rơ-le tự ngắt nhiệt độ.
- Quan sát mức nước trong bình chứa Chiller, chỉ sử dụng nước cất khử ion chuyên dụng hoặc nước tinh khiết có độ dẫn điện dưới 10 microsiemens/cm; thay nước và lõi lọc bông định kỳ mỗi 3 tháng một lần để chống tắc nghẽn đường ống dẫn nhiệt.
- Kiểm soát áp lực và độ tinh khiết khí trợ cắt:
- Khí Oxy dùng cắt thép carbon phải đảm bảo độ tinh khiết tối thiểu 99.5%, áp suất duy trì từ 0.5 đến 1.5 bar qua van giảm áp.
- Khí Nitơ cắt inox và nhôm yêu cầu độ tinh khiết đạt 99.999%, áp suất nạp vào mỏ cắt phải đạt từ 14 đến 20 bar để đảm bảo lực thổi sạch xỉ kim loại lỏng.
- Nếu sử dụng khí nén, hệ thống máy sấy lạnh và cụm 4 cấp lọc thô - tinh - siêu tinh - khử dầu phải xả đáy định kỳ mỗi ca; chỉ một giọt hơi dầu hoặc hơi nước lọt vào mỏ cắt sẽ lập tức phá hủy kính bảo vệ khi tia laser công suất lớn đi qua.
Tài liệu hướng dẫn sử dụng máy cắt laser an toàn cho thợ mới
Đào tạo chuẩn hóa thao tác cho thợ vận hành là khâu then chốt giúp xưởng sản xuất ngăn ngừa các lỗi sơ đẳng do yếu tố con người. Bộ tài liệu hướng dẫn sử dụng máy cắt laser chuẩn công nghiệp cần được in thành bảng kiểm tra và dán cố định ngay tại khu vực bảng điều khiển máy CNC:- Quy trình tuần tự khi mở máy: Bật nguồn tổng nhà xưởng -> Khởi động máy làm mát Chiller -> Đợi nhiệt độ nước đạt chuẩn (khoảng 3 đến 5 phút) -> Mở công tắc nguồn máy cắt -> Khởi động máy tính và phần mềm điều khiển CypCut -> Về gốc tọa độ máy (Return Home All Axes) -> Bật khóa nguồn laser Fiber.
- Quy trình tuần tự khi tắt máy: Tắt chùm tia và ngắt khóa nguồn laser -> Đóng phần mềm điều khiển và tắt máy tính -> Tắt công tắc nguồn bàn máy CNC -> Để máy Chiller tiếp tục chạy thêm 3 đến 5 phút để làm mát tuần hoàn triệt để nhiệt dư trong nguồn phóng -> Tắt Chiller -> Khóa các van cấp khí Oxy, Nitơ và van xả khí nén -> Ngắt cầu dao tổng.
- Thao tác kiểm tra kính bảo vệ: Thợ đứng máy phải được hướng dẫn tháo lắp ngăn kéo kính bảo vệ trong môi trường phòng sạch hoặc hộp kín không gió; tuyệt đối không dùng tay chạm trực tiếp vào bề mặt thấu kính mà phải dùng găng tay y tế không bột kết hợp tăm bông tẩm cồn quang học chuyên dụng 99.9% để lau nhẹ theo một chiều từ tâm ra mép ngoài.
Bắt bệnh hiện tượng mất tia, lệch tâm và nóng đầu mỏ cắt
Khi hệ thống phát sinh sự cố trong quá trình gia công, kỹ thuật viên cần bình tĩnh chẩn đoán dựa trên các triệu chứng trực quan và mã lỗi hiển thị trên màn hình điều khiển:- Mỏ cắt báo lỗi nhiệt độ quá cao (Cutting Head Overheating Alarm):
- Triệu chứng: Đang gia công thì máy dừng đột ngột, còi báo động kêu liên tục, cảm biến nhiệt độ bên trong mỏ cắt nhảy lên trên 55 độ C.
- Nguyên nhân: Thấu kính bảo vệ dưới hoặc thấu kính hội tụ bên trên đã bị ố khói, cháy xém hoặc dính muội kim loại, khiến thấu kính hấp thụ năng lượng quang học thay vì để tia xuyên qua; hoặc đường nước làm mát đầu cắt bị gập ống, tắc cặn Chiller.
- Cách khắc phục: Lập tức dừng phát tia, tháo kiểm tra và thay thế kính bảo vệ mới. Nếu nhiệt độ vẫn tiếp tục tăng cao bất thường do thấu kính hội tụ bên trong bị nứt, người dùng cần liên hệ trực tiếp đội ngũ kỹ sư hỗ trợ kỹ thuật chuyên sâu của Golden Micron để được hướng dẫn đo kiểm cảm biến hoặc gửi mỏ về phòng sạch thay thế thấu kính chuẩn xác, tránh tự ý tháo mở cụm quang học làm lọt bụi gây hỏng đầu dẫn QBH.
- Hiện tượng tia laser lệch tâm bép cắt:
- Triệu chứng: Mạch cắt bị ba via một bên, cạnh trái nhẵn bóng nhưng cạnh phải bị xước sần, hoặc khi đục lỗ tôn dày thì tia bị bùng lửa lớn làm cháy mép phôi.
- Cách khắc phục: Dán một lớp băng dính trong suốt lên miệng bép cắt đồng đỏ, kích xung laser ngắn ở công suất 10% trong khoảng 0.05 giây; quan sát lỗ chích tia trên băng dính và dùng lục giác tinh chỉnh hai ốc vi chỉnh trục X và Y trên thân mỏ cắt cho đến khi lỗ tia nằm chính xác tuyệt đối ở tâm lỗ bép đồng.
- Mất tia hoàn toàn hoặc tia cắt không đứt tôn:
- Triệu chứng: Đầu cắt vẫn di chuyển theo biên dạng nhưng không xuất hiện ánh sáng cắt, hoặc cùng một thông số công suất cũ nhưng không thể cắt đứt tấm thép 5mm.
- Nguyên nhân: Mạch liên động an toàn (Interlock) của nguồn phát bị hở; cáp điều khiển quang bị đứt ngầm; hoặc sợi cáp QBH bị kích hoạt tính năng tự ngắt do phát hiện dội tia phản xạ ngược vượt ngưỡng an toàn.
Lịch bảo dưỡng cơ khí (thanh răng, vitme bi) định kỳ hàng tuần
Độ chính xác và độ êm ái của mạch cắt phụ thuộc mật thiết vào tình trạng bôi trơn của hệ dẫn hướng cơ khí. Bụi sắt và mạt kim loại sinh ra trong quá trình cắt laser có độ cứng rất cao, nếu không được làm sạch sẽ hoạt động như bột mài phá hủy bề mặt ray trượt.- Vệ sinh và tra mỡ ray dẫn hướng tuyến tính: Hàng tuần, sử dụng khí nén và khăn sạch lau sạch mỡ bò cũ bám cặn than trên thanh ray trục X, Y. Sau đó bơm mỡ chuyên dụng bôi trơn ray trượt dẫn hướng (như mỡ gốc Lithium số 0 hoặc số 1) vào vú mỡ của con trượt, tuyệt đối không dùng dầu động cơ loãng vì dầu loãng sẽ nhanh chóng chảy trôi và bắt bụi.
- Kiểm tra độ rơ của thanh răng - bánh răng nghiêng: Dùng đồng hồ so đo độ rơ ăn khớp giữa bánh răng động cơ servo và thanh răng truyền động dọc hai bên thân máy; duy trì khe hở ăn khớp chuẩn theo khuyến cáo từ nhà sản xuất trong khoảng 0.03mm đến 0.05mm để loại bỏ hiện tượng giật cục khi đảo chiều ở tốc độ cao.
- Xả cặn khay chứa xỉ: Kéo toàn bộ các ngăn chứa xỉ dưới đáy bàn máy để thu gom phôi vụn và bụi kim loại lắng đọng, giữ cho khoang hút khói bên dưới luôn thông thoáng, hỗ trợ quạt hút giải phóng khói bụi hiệu quả và chống nguy cơ cháy nổ âm ỉ từ tia lửa rơi rớt.