

goldenmicronvn
New member
Trong công tác bảo dưỡng kỹ thuật, đa phần các ca sự cố dừng máy đột ngột đều xuất phát từ việc thợ vận hành không hiểu rõ bản chất vật lý của thiết bị. Khi máy báo lỗi áp suất, lệch tâm quang học hoặc suy giảm công suất, phản xạ đầu tiên của nhiều xưởng là tháo lắp linh kiện một cách cảm tính.
Hành động tháo mở tùy tiện khi chưa nắm vững cơ chế vận hành thường làm phát sinh hỏng hóc dây chuyền nghiêm trọng hơn, biến lỗi nhỏ ở kính bảo vệ thành thảm họa nổ thấu kính hội tụ đắt tiền.
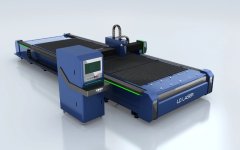 Một chu trình gia công quang nhiệt hoàn chỉnh phụ thuộc vào 4 mắt xích kỹ thuật đồng bộ:
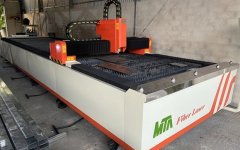 3 khu vực rủi ro cao nhất kỹ sư cần kiểm tra đầu tiên:
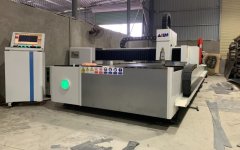 Quy trình 4 bước bắt bệnh và xử lý hiện tượng quá nhiệt đầu cắt:
Quy chuẩn bảo dưỡng định kỳ khuyến nghị cho xưởng:
Việc bảo dưỡng đúng quy cách vừa tiết kiệm hàng trăm triệu đồng chi phí thay thế linh kiện, vừa giữ vững tiến độ gia công cho xưởng. Các anh em kỹ thuật đang gặp hiện tượng máy hay báo lỗi cảm biến chiều cao, mất tia đột ngột hoặc nóng đầu cắt có thể để lại thông số chi tiết để cùng phân tích nguyên nhân.
Hành động tháo mở tùy tiện khi chưa nắm vững cơ chế vận hành thường làm phát sinh hỏng hóc dây chuyền nghiêm trọng hơn, biến lỗi nhỏ ở kính bảo vệ thành thảm họa nổ thấu kính hội tụ đắt tiền.
Hiểu đúng định nghĩa hệ thống gia công quang nhiệt
Để chẩn đoán chính xác nguồn gốc sự cố, kỹ sư bảo trì luôn phải làm rõ máy cắt laser là gì dưới lăng kính chuyển hóa năng lượng nhiệt học. Thiết bị này là một tổ hợp cơ điện tử khép kín, sử dụng nguồn điện kích hoạt chùm photon mật độ cao để làm nóng chảy cục bộ kim loại tại tiêu điểm chỉ 0.1mm.- Chuyển đổi điện năng thành bức xạ ánh sáng bước sóng 1064nm tại nguồn phát sợi quang.
- Dẫn truyền chùm tia qua sợi cáp quang bọc giáp QBH đến đầu cắt mà không làm suy hao năng lượng.
- Hội tụ chùm photon qua hệ thấu kính thạch anh để tạo mật độ công suất hàng triệu W/cm2.
- Thổi bay dòng kim loại nóng chảy ra khỏi rãnh cắt tức thì bằng dòng khí trợ lực Oxy hoặc Nitơ áp suất cao.
3 "vùng tử huyệt" dễ phát sinh lỗi nhất trên hệ thống
Kinh nghiệm xử lý hàng nghìn ca máy gặp sự cố cho thấy lỗi kỹ thuật luôn tập trung vào 3 khu vực chịu tác động nhiệt và rung động cơ học liên tục. Việc khoanh vùng đúng vị trí giúp giảm 70% thời gian rà soát thiết bị.- Cụm khoang quang học đầu cắt: Nơi chịu bức xạ nhiệt trực tiếp và xỉ kim loại bắn ngược khi đục lỗ phôi dày.
- Hệ thống đường ống làm mát Chiller: Nơi dễ tích tụ cặn bẩn, rong rêu làm tắc nghẽn lưu lượng nước giải nhiệt cho nguồn phát.
- Hệ thanh răng, ray trượt tuyến tính: Khu vực bám nhiều bụi oxit kim loại mịn từ quá trình cắt, gây mòn cơ khí và rung lắc dầm ngang.
Bắt bệnh đầu cắt: Nóng lên bất thường và dội tia phản xạ
Đầu cắt tăng nhiệt nhanh chóng là dấu hiệu cảnh báo nghiêm trọng nhất trong quá trình vận hành máy laser. Khi nhiệt độ đầu mỏ vượt ngưỡng 50 độ C, cảm biến an toàn sẽ khóa máy ngay lập tức để bảo vệ các linh kiện bên trong.- Kiểm tra kính bảo vệ dưới: Rút khay kính soi dưới ánh đèn chuyên dụng; nếu xuất hiện đốm đen cháy xỉ hoặc bụi kim loại thì phải thay kính mới lập tức.
- Kiểm tra lưu lượng nước làm mát: Đo nhiệt độ đường nước vào và ra của cụm đầu mỏ, đảm bảo chênh lệch nhiệt độ không vượt quá 2 độ C.
- Kiểm tra hiện tượng lệch tâm bép: Dán băng dính thử tia tại công suất 10% để kiểm tra chùm tia có đánh vào thành đồng của bép cắt hay không.
- Cảnh báo dội tia quang học: Kiểm tra góc nghiêng của phôi khi cắt kim loại phản quang mạnh như nhôm hoặc đồng thau nhằm loại bỏ tia dội ngược.
Lịch trình bảo dưỡng dự phòng giúp tăng gấp đôi tuổi thọ thiết bị
Một cỗ máy laser có thể vận hành ổn định trên 100.000 giờ nếu được chăm sóc theo quy chuẩn dự phòng bài bản. Thay vì chờ đợi máy dừng hoạt động mới gọi thợ sửa chữa, xưởng cần thiết lập checklist kiểm tra định kỳ hàng ngày, hàng tuần và hàng tháng.Quy chuẩn bảo dưỡng định kỳ khuyến nghị cho xưởng:
- Hàng ngày: Vệ sinh khay hứng xỉ, lau sạch bụi bám trên thanh dẫn hướng và kiểm tra mức nước, nhiệt độ máy làm mát Chiller.
- Hàng tuần: Bơm mỡ bôi trơn chuyên dụng cho hệ thống thanh răng, bánh răng và kiểm tra chất lượng khí nén qua cốc lọc tách nước.
- Hàng tháng: Kiểm tra độ rơ cơ khí của trục Z, thay nước cất tinh khiết cho Chiller làm mát và siết lại các đầu cosse điện trong tủ điều khiển.
- Hàng quý: Kiểm tra độ cân bằng của nguồn điện 3 pha và đo điện trở tiếp địa của hệ thống chống nhiễu tủ điện.
Việc bảo dưỡng đúng quy cách vừa tiết kiệm hàng trăm triệu đồng chi phí thay thế linh kiện, vừa giữ vững tiến độ gia công cho xưởng. Các anh em kỹ thuật đang gặp hiện tượng máy hay báo lỗi cảm biến chiều cao, mất tia đột ngột hoặc nóng đầu cắt có thể để lại thông số chi tiết để cùng phân tích nguyên nhân.