
Việt Nhân web
Member
Khí Argon công nghiệp được sử dụng phổ biến trong hàn TIG inox và nhôm nhờ khả năng bảo vệ vùng hàn và hỗ trợ tạo mối hàn ổn định. Tuy nhiên, do đặc tính của từng vật liệu khác nhau, yêu cầu kỹ thuật khi sử dụng khí Argon cũng có những điểm cần lưu ý. Vậy khí Argon hàn TIG inox và nhôm có yêu cầu gì khác nhau? Cùng Oxy Y Tế Thịnh Đạt tìm hiểu qua bài viết dưới đây.
Khí Argon đảm nhận 3 vai trò chính:
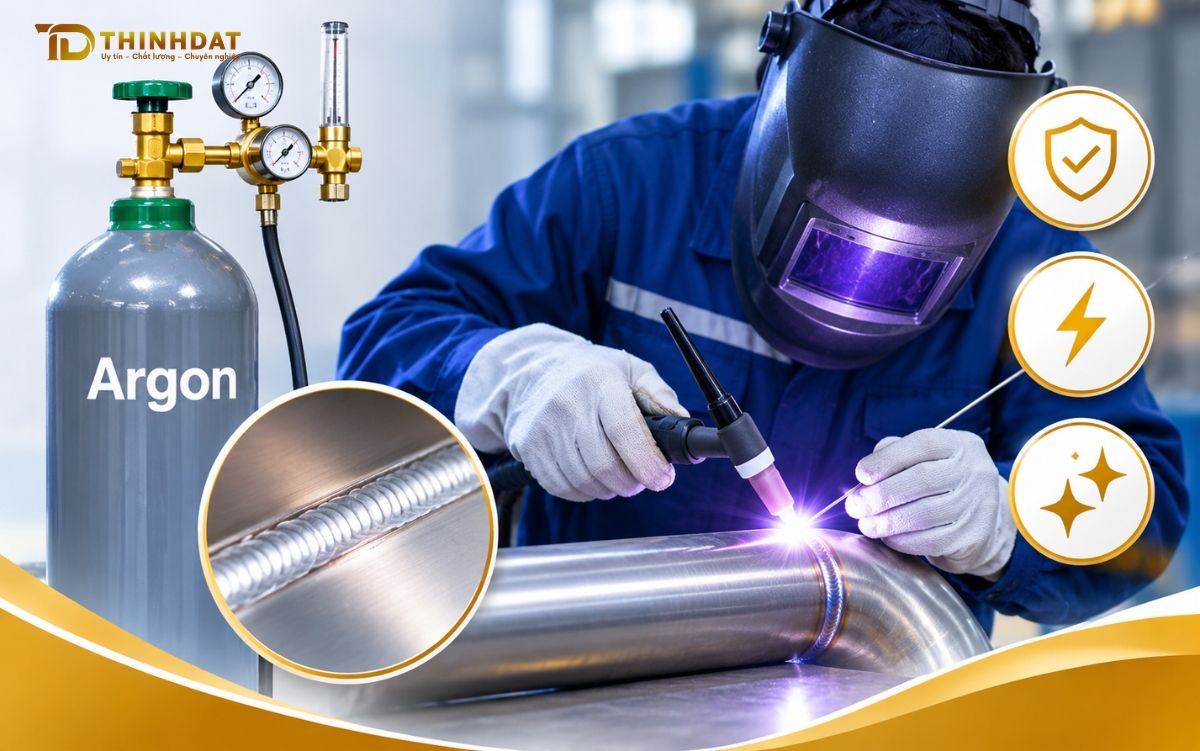 Khí Argon công nghiệp có vai trò gì trong hàn TIG?
Nếu khí bảo vệ chứa nhiều oxy, hơi ẩm hoặc tạp chất, bề mặt mối hàn có thể bị đổi màu, oxy hóa, ảnh hưởng đến tính thẩm mỹ và khả năng chống ăn mòn của inox.
Khi sử dụng cần lưu ý:
Hơi ẩm và tạp chất trong khí bảo vệ có thể làm tăng nguy cơ rỗ khí, ảnh hưởng đến độ bền và tính thẩm mỹ của mối hàn. Do đó, cần đảm bảo chất lượng khí và giữ hệ thống cấp khí sạch, khô.
Ngoài ra, cần chú ý:
Như vậy, hàn TIG inox và nhôm có thể sử dụng cùng cấp khí Argon công nghiệp nếu đáp ứng yêu cầu kỹ thuật. Điểm khác biệt chủ yếu nằm ở đặc tính vật liệu và cách thiết lập thông số hàn.
Lưu ý: Các thông số trên mang tính tham khảo, cần điều chỉnh theo thiết bị và điều kiện hàn thực tế.
 Cách lựa chọn khí Argon công nghiệp phù hợp
Nếu đang có nhu cầu tìm mua khí Argon công nghiệp, quý khách có thể liên hệ Oxy Y Tế Thịnh Đạt để được tư vấn sản phẩm phù hợp.
Xem thêm:
Khí Argon công nghiệp có vai trò gì trong hàn TIG?
Khí Argon công nghiệp là loại khí trơ, không màu, không mùi và ít tham gia phản ứng hóa học. Trong phương pháp hàn TIG, Argon được sử dụng làm khí bảo vệ, giúp duy trì môi trường hàn ổn định.Khí Argon đảm nhận 3 vai trò chính:
- Bảo vệ vùng hàn: Tạo lớp khí bao quanh điện cực và kim loại nóng chảy, hạn chế sự tiếp xúc với không khí.
- Ổn định hồ quang: Giúp duy trì hồ quang ổn định, hỗ trợ thợ hàn kiểm soát quá trình hàn.
- Hạn chế oxy hóa: Giảm tác động của oxy đến kim loại nóng chảy, góp phần tạo mối hàn sạch và ít khuyết tật.
Yêu cầu khí Argon khi hàn TIG inox
Khi hàn TIG inox, cần kiểm soát độ tinh khiết và lưu lượng khí Argon để hạn chế hiện tượng đổi màu, oxy hóa và các khuyết tật trên mối hàn.Độ tinh khiết của khí Argon
Đối với hàn TIG inox thông thường, khí Argon có độ tinh khiết từ 99,99% được sử dụng phổ biến. Những ứng dụng yêu cầu chất lượng mối hàn cao có thể cần cấp khí tinh khiết hơn.Nếu khí bảo vệ chứa nhiều oxy, hơi ẩm hoặc tạp chất, bề mặt mối hàn có thể bị đổi màu, oxy hóa, ảnh hưởng đến tính thẩm mỹ và khả năng chống ăn mòn của inox.
Lưu lượng khí và những lưu ý khi hàn inox
Lưu lượng khí Argon khi hàn TIG inox thường tham khảo khoảng 6–12 lít/phút, tùy thuộc vào kích thước chụp khí, dòng điện và điều kiện làm việc.Khi sử dụng cần lưu ý:
- Lưu lượng quá thấp: Không đủ khí bảo vệ, khiến không khí dễ xâm nhập vào vùng hàn.
- Lưu lượng quá cao: Có thể tạo dòng khí rối, làm giảm hiệu quả bảo vệ.
- Bảo vệ mặt sau mối hàn: Với hàn ống inox hoặc các mối hàn có yêu cầu kỹ thuật cao, có thể cần cấp thêm khí Argon ở mặt sau để hạn chế oxy hóa chân hàn.
| >>> Có thể bạn quan tâm: Thông tin chi tiết về sản phẩm Khí CO2 công nghiệp tại đây. |
Yêu cầu khí Argon khi hàn TIG nhôm
Nhôm có khả năng dẫn nhiệt cao và hình thành lớp oxit bền trên bề mặt. Vì vậy, quá trình hàn TIG nhôm cần kiểm soát tốt nhiệt lượng, độ sạch vật liệu và điều kiện cấp khí.Độ tinh khiết của khí Argon
Trong hàn TIG nhôm, khí Argon có độ tinh khiết từ 99,99% thường được sử dụng. Với những ứng dụng yêu cầu kỹ thuật nghiêm ngặt, có thể lựa chọn Argon 99,995% hoặc 99,999%.Hơi ẩm và tạp chất trong khí bảo vệ có thể làm tăng nguy cơ rỗ khí, ảnh hưởng đến độ bền và tính thẩm mỹ của mối hàn. Do đó, cần đảm bảo chất lượng khí và giữ hệ thống cấp khí sạch, khô.
Lưu lượng khí và những lưu ý khi hàn nhôm
Lưu lượng khí Argon khi hàn TIG nhôm thường tham khảo khoảng 8–15 lít/phút, tùy theo thiết bị, chiều dày vật liệu và điều kiện làm việc.Ngoài ra, cần chú ý:
- Làm sạch bề mặt: Loại bỏ dầu mỡ và lớp oxit nhôm trước khi hàn.
- Lựa chọn dòng điện: Thường sử dụng dòng điện xoay chiều (AC) để hỗ trợ làm sạch lớp oxit.
- Che chắn gió: Hạn chế luồng gió làm phân tán khí bảo vệ trong quá trình hàn.
So sánh yêu cầu khí Argon hàn TIG inox và nhôm
Mặc dù đều sử dụng Argon làm khí bảo vệ, hàn TIG inox và nhôm có những khác biệt về chế độ hàn và cách chuẩn bị vật liệu.| Tiêu chí | Hàn TIG inox | Hàn TIG nhôm |
| Độ tinh khiết | Từ 99,99% | Từ 99,99% |
| Lưu lượng khí tham khảo | 6–12 lít/phút | 8–15 lít/phút |
| Dòng điện thường dùng | DCEN (một chiều) | AC (xoay chiều) |
| Yêu cầu làm sạch | Loại bỏ dầu mỡ, tạp chất | Loại bỏ dầu mỡ, lớp oxit nhôm |
| Lưu ý kỹ thuật | Bảo vệ mặt sau mối hàn khi cần | Kiểm soát nhiệt và lớp oxit |
Lưu ý: Các thông số trên mang tính tham khảo, cần điều chỉnh theo thiết bị và điều kiện hàn thực tế.
Cách lựa chọn khí Argon công nghiệp phù hợp
Khi lựa chọn khí Argon phục vụ hàn TIG inox và nhôm, các cơ sở gia công cơ khí cần xem xét những tiêu chí sau:- Độ tinh khiết phù hợp: Đối chiếu thông số chất lượng khí với yêu cầu của quy trình hàn, đặc biệt đối với những sản phẩm có tiêu chuẩn kỹ thuật cao.
- Bình khí và hệ thống cấp khí: Kiểm tra bình chứa, van điều áp, dây dẫn và các đầu nối để hạn chế rò rỉ, nhiễm bẩn và đảm bảo an toàn khi sử dụng.
- Đơn vị cung cấp uy tín: Ưu tiên nhà cung cấp có nguồn khí rõ ràng, thông tin sản phẩm minh bạch và khả năng đáp ứng nhu cầu sử dụng ổn định.
Oxy Y Tế Thịnh Đạt – Tư vấn khí Argon công nghiệp
Oxy Y Tế Thịnh Đạt là đơn vị cung cấp các sản phẩm khí phục vụ nhu cầu sử dụng trong y tế và công nghiệp. Đối với lĩnh vực gia công cơ khí, đơn vị hỗ trợ khách hàng tìm hiểu và lựa chọn khí Argon phục vụ các ứng dụng hàn TIG inox, nhôm và kim loại khác.Nếu đang có nhu cầu tìm mua khí Argon công nghiệp, quý khách có thể liên hệ Oxy Y Tế Thịnh Đạt để được tư vấn sản phẩm phù hợp.
Kết luận
Qua bài viết, hy vọng bạn đã hiểu rõ hơn về yêu cầu sử dụng khí Argon khi hàn TIG inox và nhôm. Tùy theo đặc tính vật liệu và điều kiện gia công, cần lựa chọn khí bảo vệ và điều chỉnh thông số hàn phù hợp để đạt hiệu quả tốt nhất.Xem thêm:
- Thuê bình oxy y tế Tân Bình cần lưu ý những gì?
- Khí Nitơ công nghiệp cắt laser cần độ tinh khiết nào?
- Hướng dẫn quy tắc an toàn PCCC khi dùng khí CO2 công nghiệp
- Hotline: 0931 804 868 – 0908 735 661
- Website: https://oxyytethinhdat.com/
- Địa chỉ: 40/60 Trịnh Thị Dối, Ấp 51, Đông Thạnh, TP HCM