
goldenmicronvn
New member
Sự cố dừng máy đột ngột trong quá trình gia công sắt tấm không chỉ làm phế phẩm toàn bộ phôi thép đang chạy dở mà còn tiềm ẩn rủi ro phá hủy các cụm quang học có giá trị cao bên trong mỏ cắt. Đa phần các lỗi vận hành phổ biến như mạch cắt bị vát mép một bên, nhiệt độ mỏ cắt tăng vọt vượt ngưỡng 50 độ C hay cháy nổ thấu kính bảo vệ đều phát đi những tín hiệu cảnh báo trước thông qua áp suất khí, độ đồng tâm tia hoặc bụi bẩn đường truyền. Việc nắm vững quy trình bắt bệnh theo thứ tự triệu chứng - nguyên nhân - giải pháp sẽ giúp kỹ thuật viên xưởng xử lý sự cố trong vòng vài phút, ngăn chặn tối đa nguy cơ suy hao công suất nguồn phóng.
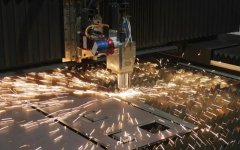
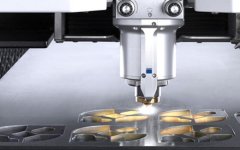
Chẩn đoán và bảo dưỡng định kỳ các bộ phận cơ điện, quang học của hệ thống cắt kim loại là công việc mang tính phòng ngừa hơn là sửa chữa. Anh em kỹ thuật viên đang trực tiếp phụ trách bảo trì tại xưởng thường mất bao lâu để căn lại tâm tia, và thấu kính bảo vệ của máy bên mình chạy được trung bình bao nhiêu giờ trước khi phải thay mới? Hãy chia sẻ các mã lỗi bất thường mà thiết bị đang báo để cùng bắt bệnh chính xác.
Nguyên nhân tia laser bị lệch tâm và quy trình dán băng dính căn lại Red-dot
Triệu chứng rõ ràng nhất của việc tia laser bị lệch khỏi tâm bép cắt (nozzle centering) là đường cắt sắt bị ba via một bên nhưng bên còn lại vẫn phẳng mịn, hoặc mạch cắt bị vát góc nghiêng khi đổi chiều chạy trục X/Y. Nguyên nhân thường xuất phát từ việc mỏ cắt bị va quệt nhẹ với phôi sắt cong vênh, hoặc do kỹ thuật viên tháo lắp cụm kính bảo vệ làm xô lệch ngàm cơ khí bên trong:- Chuẩn bị kiểm tra: Hạ đầu cắt xuống vị trí thuận tiện quan sát, sử dụng bép cắt đơn lỗ nhỏ đường kính 1.0mm hoặc 1.2mm để kiểm tra độ đồng tâm với độ nhạy cao nhất.
- Kỹ thuật dán băng dính: Dán một miếng băng dính trong suốt phẳng phiu trùm kín lên miệng bép đồng đỏ.
- Bắn xung điểm (Pulse Shot): Cài đặt công suất xung thấp khoảng 10% đến 15%, thời gian phát xung cực ngắn từ 1ms đến 2ms. Trên bảng điều khiển của máy cắt sắt laser, nhấn lệnh bắn điểm để tia laser đốt một lỗ thủng siêu nhỏ trên bề mặt băng dính.
- Hiệu chỉnh cơ khí: Quan sát vị trí lỗ thủng so với vòng tròn chu vi của miệng bép. Dùng lục giác tinh chỉnh nhẹ hai ốc định vị tâm trục X và trục Y trên thân đầu cắt cho đến khi lỗ cháy tròn nằm tuyệt đối vào chính giữa tâm bép bọc đồng.
Hiện tượng đóng xỉ đồng ở bép cắt do áp suất khí phụ trợ yếu hoặc bẩn
Khi cắt sắt tấm độ dày trên 8mm bằng khí Oxy, hiện tượng xỉ kim loại và vụn đồng nóng chảy bám dính dày đặc quanh đầu bép cắt sẽ làm nhiễu loạn cảm biến điện dung bám phôi (capacitive height sensor). Hệ quả là trục Z bị giật liên tục, mỏ cắt nhấp nhô không ổn định và rất dễ đâm trực diện xuống tấm sắt:- Nguyên nhân chính: Do áp suất khí Oxy trợ cắt cài đặt quá thấp (dưới 0.5 bar) không đủ động năng thổi bay vũng kim loại lỏng xuống đáy rãnh, hoặc đường ống dẫn khí nén bị lẫn hơi nước, cặn dầu làm giảm lưu lượng dòng khí qua bép. Ngoài ra, việc dùng bép cắt sai kích cỡ (dùng bép 1.5mm để cắt sắt dày 16mm) cũng khiến dòng khí bị nghẽn cục bộ.
- Quy trình khắc phục:
- Tháo bép cắt ngâm vào dung dịch tẩy xỉ chuyên dụng, dùng kim thông bép bằng đồng mềm để vệ sinh lỗ thoát khí, tuyệt đối không dùng mũi khoan thép hay vật sắc nhọn làm xước miệng bép.
- Thoa một lớp mỏng dầu chống xỉ (anti-spatter paste) lên bề mặt ngoài của bép để ngăn xỉ sắt bám dính trong các pha đục lỗ xuyên phôi dày.
- Kiểm tra đồng hồ áp suất thứ cấp tại cụm van tỷ lệ (proportional valve) để đảm bảo áp suất khí Oxy cấp vào mỏ cắt luôn duy trì ổn định không bị sụt áp đột ngột khi mở van xả.
Vệ sinh khay chứa thấu kính bảo vệ: Sai lầm nhỏ làm cháy cụm quang học
Thấu kính bảo vệ (protective window) là tấm khiên quang học ngăn chặn xỉ sắt và bụi bẩn bay ngược vào thấu kính hội tụ (focus lens) đắt tiền bên trong. Tuy nhiên, hơn 80% trường hợp cháy thấu kính bắt nguồn từ thói quen thao tác sai lầm của thợ vận hành khi rút khay kính ra ngoài môi trường xưởng đầy bụi kim loại:- Quy chuẩn tháo lắp vô trùng: Trước khi rút khay kính bảo vệ, kỹ thuật viên phải dùng súng xịt bụi làm sạch toàn bộ bên ngoài đầu cắt. Khu vực thay kính phải kín gió, người thao tác bắt buộc đeo găng tay cao su y tế không bột và khẩu trang để tránh hơi thở hoặc mồ hôi tay làm ố bề mặt quang học.
- Dung dịch và giấy lau chuyên dụng: Chỉ sử dụng cồn Isopropyl (IPA) nồng độ tinh khiết 99.9% kết hợp tăm bông sợi dài hoặc giấy lau quang học không bụi. Nhỏ cồn lên bề mặt kính và lau nhẹ nhàng theo chuyển động xoắn ốc từ tâm ra mép ngoài theo một chiều duy nhất, không lau qua lại làm hạt bụi cọ xát làm xước lớp tráng phủ chống phản xạ (AR coating).
Chẩn đoán và bảo dưỡng định kỳ các bộ phận cơ điện, quang học của hệ thống cắt kim loại là công việc mang tính phòng ngừa hơn là sửa chữa. Anh em kỹ thuật viên đang trực tiếp phụ trách bảo trì tại xưởng thường mất bao lâu để căn lại tâm tia, và thấu kính bảo vệ của máy bên mình chạy được trung bình bao nhiêu giờ trước khi phải thay mới? Hãy chia sẻ các mã lỗi bất thường mà thiết bị đang báo để cùng bắt bệnh chính xác.