

goldenmicronvn
Member
Hệ thống cắt laser công nghiệp sau một thời gian vận hành liên tục khó tránh khỏi các trục trặc về quang học, suy hao nguồn hoặc rơ rão truyền động cơ khí. Việc xác định đúng triệu chứng lâm sàng và khoanh vùng chính xác nguyên nhân gốc rễ giúp kỹ thuật viên xử lý dứt điểm sự cố, tránh tình trạng thay thế linh kiện tràn lan gây tốn kém thời gian và chi phí.
Một quy trình chẩn đoán kỹ thuật chuẩn mực đòi hỏi người làm bảo trì phải nắm vững các lỗi điển hình và nguyên tắc can thiệp an toàn.
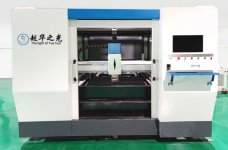 Theo khuyến cáo kỹ thuật từ phòng bảo trì trung tâm của Golden Micron, quy trình kiểm tra và cân chỉnh tâm tia phải tuân thủ các bước sau:
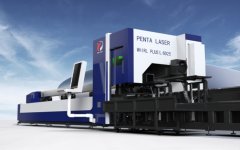 Để ngăn chặn triệt để sự cố dội tia quang học, kỹ thuật viên bảo trì cần thiết lập các rào cản kỹ thuật:
 Các yếu tố kỹ thuật gây ra tình trạng nóng đầu cắt bao gồm:
Kế hoạch bảo dưỡng định kỳ cho thiết bị cần triển khai theo danh mục hạng mục chi tiết:
Làm chủ quy trình chẩn đoán lỗi và bảo dưỡng định kỳ là chìa khóa giúp xưởng duy trì hiệu suất vận hành cao nhất. Các kỹ sư bảo trì và thợ vận hành máy có thể chia sẻ thêm về những mã lỗi phần mềm khó bắt bệnh hoặc kinh nghiệm xử lý đọng sương thấu kính trong mùa nồm ẩm để cùng bàn luận giải pháp khắc phục.
Một quy trình chẩn đoán kỹ thuật chuẩn mực đòi hỏi người làm bảo trì phải nắm vững các lỗi điển hình và nguyên tắc can thiệp an toàn.
Xử lý hiện tượng lệch tâm tia laser và giảm chất lượng mạch cắt
Hiện tượng tia laser không đi qua chính tâm bép cắt là nguyên nhân hàng đầu khiến mạch cắt bị nghiêng một bên, bavia bám dày không đối xứng hoặc thậm chí bắn thủng mép bép đồng. Lỗi này thường phát sinh sau khi đầu cắt va chạm nhẹ vào phôi bị cong vênh hoặc sau công đoạn tháo lắp cụm kính bảo vệ.- Sử dụng băng dính trong dán phẳng lên miệng lỗ bép cắt đồng đỏ.
- Cài đặt công suất xung phát tia trên phần mềm ở mức thấp từ 10% đến 15% trong thời gian 1 mili giây.
- Bấm nút bắn tia thử (Laser Pulse) để tạo một lỗ thủng cực nhỏ trên mặt băng dính.
- Tháo băng dính dán lên kính lúp phóng đại để quan sát vị trí lỗ thủng so với chu vi hình tròn của miệng bép cắt.
- Dùng lục giác chuyên dụng tinh chỉnh ốc căn tâm trục X và trục Y trên đầu cắt cho đến khi điểm xuyên thủng nằm trùng khít vào tâm đối xứng.
Cảnh báo dội tia (Back-reflection) khi gia công vật liệu phản quang cao
Gia công các vật liệu có độ phản xạ quang học lớn như đồng đỏ, đồng thau hoặc nhôm tấm tiềm ẩn rủi ro phá hủy sợi cáp quang dẫn tia. Khi chùm tia vuông góc gặp mặt phẳng bóng gương, năng lượng phản xạ ngược sẽ đi thẳng vào đầu cắt, phá hỏng thấu kính và kích hoạt cảm biến bảo vệ nguồn laser.- Tuyệt đối không để chùm tia laser dừng đứng yên ở một điểm quá lâu trên bề mặt phôi đồng chưa được đục thủng hoàn toàn.
- Thiết lập góc nghiêng dẫn tia hoặc kích hoạt tính năng chống phản xạ quang học trên phần mềm điều khiển.
- Thường xuyên kiểm tra cửa sổ giám sát nhiệt độ module quang trong nguồn phóng, bảo đảm nhiệt độ luôn dưới 45 độ C.
- Tạm dừng gia công ngay lập tức khi phần mềm phát cảnh báo lỗi Back-reflection Alarm để kiểm tra mặt thấu kính quang học.
Nguyên nhân đầu cắt bị nóng quá nhiệt và rớt dung sai cơ khí
Nhiệt độ cụm đầu cắt tăng cao bất thường trên 50 độ C là tín hiệu nguy hiểm cho thấy khoang quang học đang bị nhiễm bẩn hoặc hệ thống làm mát tuần hoàn gặp sự cố nghẽn dòng. Khi nhiệt độ tăng, thấu kính bị dãn nở nhiệt làm biến dạng chùm tia và suy giảm độ sắc nét mạch cắt.- Mặt kính bảo vệ bị bám bụi carbon hoặc xỉ kim loại bắn lên nhưng không được vệ sinh hoặc thay thế kịp thời.
- Cụm làm mát Chiller tuần hoàn bị tắc nghẽn đường ống hoặc nước làm mát bị đóng cặn do không dùng nước cất khử ion.
- Lưu lượng dòng nước giải nhiệt chảy qua khoang đầu cắt không đạt lưu lượng tiêu chuẩn tối thiểu 2 lít mỗi phút.
- Vòng đệm cao su làm kín bị rách khiến không khí ẩm ngoài xưởng lọt vào khoang quang học gây đọng sương trên thấu kính.
Hạng mục bảo dưỡng định kỳ 3 tháng/6 tháng giúp nâng cao tuổi thọ máy
Tuổi thọ và độ ổn định dài hạn của một hệ thống máy cắt laser trung quốc được định đoạt bởi tính kỷ luật trong công tác bảo trì phòng ngừa. Việc chủ động thay thế vật tư hao mòn và tra dầu mỡ bôi trơn giúp triệt tiêu nguy cơ mòn vẹt cơ khí và cháy nổ tủ điện.Kế hoạch bảo dưỡng định kỳ cho thiết bị cần triển khai theo danh mục hạng mục chi tiết:
- Chu kỳ 3 tháng: Xả toàn bộ nước trong Chiller, vệ sinh lưới lọc cặn và thay mới 100% bằng nước cất khử ion chuyên dụng.
- Chu kỳ 3 tháng: Tháo quạt thông gió tủ điện, thổi sạch bụi kim loại bám trên bo mạch CNC, driver động cơ Servo và nguồn phụ trợ.
- Chu kỳ 6 tháng: Kiểm tra độ rơ của thanh răng, bánh răng nghiêng và bơm mỡ chịu nhiệt chuyên dụng vào toàn bộ con trượt ray tuyến tính.
- Chu kỳ 6 tháng: Siết lại toàn bộ ốc đấu nối tiếp địa, đo kiểm điện trở đất bảo đảm đạt giá trị dưới 4 Ohm để chống nhiễu tín hiệu.
Làm chủ quy trình chẩn đoán lỗi và bảo dưỡng định kỳ là chìa khóa giúp xưởng duy trì hiệu suất vận hành cao nhất. Các kỹ sư bảo trì và thợ vận hành máy có thể chia sẻ thêm về những mã lỗi phần mềm khó bắt bệnh hoặc kinh nghiệm xử lý đọng sương thấu kính trong mùa nồm ẩm để cùng bàn luận giải pháp khắc phục.