

goldenmicronvn
Member
Hầu hết các sự cố dừng máy đột ngột trong phân xưởng cơ khí đều bắt nguồn từ việc thiếu quy trình bảo trì phòng ngừa và chậm phát hiện các dấu hiệu suy hao quang học. Đội ngũ kỹ sư bảo trì tại trung tâm dịch vụ kỹ thuật của Golden Micron thường xuyên ghi nhận những cỗ máy tiền tỷ bị giảm công suất nghiêm trọng chỉ vì người vận hành bỏ qua các bước kiểm tra áp suất khí, độ sạch thấu kính và nhiệt độ nước giải nhiệt.
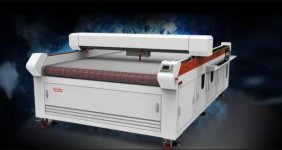
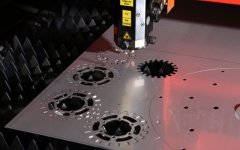
Bảo dưỡng đúng quy chuẩn kỹ thuật là giải pháp then chốt giúp kéo dài tuổi thọ hệ thống máy cắt laser công nghiệp trên 10 năm và duy trì độ ổn định của mạch cắt. Việc chủ động phát hiện sớm các lỗi quang cơ qua nhiệt độ đầu cắt và thông số dòng tải Servo sẽ giúp nhà xưởng ngăn chặn hoàn toàn các đợt dừng máy kéo dài gây thiệt hại đơn hàng.
Các kỹ sư và thợ bảo trì xưởng đang gặp sự cố về báo lỗi nhiệt độ đầu cắt hoặc cần tư vấn phương pháp đo rò tia quang học có thể để lại phản hồi để cùng mổ xẻ chi tiết.
Hiện tượng mất tia và suy hao công suất: Nguyên nhân từ đâu?
Khi máy cắt không đứt phôi hoặc đường cắt đột ngột xuất hiện nhiều ba via, người bảo trì cần cô lập nguyên nhân theo thứ tự từ ngoại vi vào lõi nguồn phát:- Bề mặt kính bảo vệ (Protective Window) bị cháy rỗ hoặc bám muội xỉ kim loại, làm cản trở và tán xạ chùm tia truyền qua.
- Lệch tâm chùm tia laser so với lỗ bép cắt đồng (Nozzle Center), khiến tia bị chạm thành bép và làm suy giảm năng lượng truyền tới phôi.
- Cáp quang dẫn tia QBH bị uốn cong quá bán kính uốn cong cho phép (thường tối thiểu 200mm), gây gãy vỡ sợi quang phát xạ bên trong.
- Lỗi liên động an toàn (Interlock) từ hệ thống làm mát Chiller hoặc cảm biến áp suất khí trợ cắt ngắt tín hiệu phát tia của bo mạch.
Lịch trình bảo dưỡng cơ khí chuyên biệt cho các loại máy cắt laser truyền động vitme
Hệ thống cơ khí dẫn hướng quyết định dung sai hình học và độ vuông góc của mạch cắt. Việc xây dựng lịch trình kiểm tra định kỳ cho các loại máy cắt laser trang bị hệ dẫn động thanh răng nghiêng hoặc trục vitme bi bao gồm các mốc chuẩn:- Hàng ngày: Vệ sinh sạch sẽ xỉ kim loại bám trên các thanh răng cào xỉ của bàn cắt và kiểm tra mức dầu bôi trơn trong bình bơm tự động.
- Hàng tuần: Sử dụng khí nén thổi sạch bụi kim loại bám trên ray dẫn hướng tuyến tính và kiểm tra hành trình hoạt động của các công tắc giới hạn trục (Limit Switch).
- Hàng tháng: Kiểm tra độ rơ ăn khớp giữa bánh răng và thanh răng trục X, Y bằng đồng hồ so cơ khí, siết lại toàn bộ ốc chân đế động cơ Servo.
- Định kỳ 6 tháng: Bơm mỡ chuyên dụng chuẩn lithium vào các ổ bi trượt và tiến hành căn chỉnh lại độ vuông góc giữa dầm ngang trục X và hai trục Y.
Cảnh báo phản xạ ngược khi cắt nhôm, đồng và cách bảo vệ nguồn Fiber
Các kim loại màu có độ phản xạ quang học cao là tác nhân hàng đầu gây hư hỏng cảm biến quang hoặc làm đứt mô-đun diode bơm của nguồn sợi quang:- Nhôm tấm và đồng thau phản xạ lại tới 70% đến 80% năng lượng của bước sóng 1064nm khi ở trạng thái bề mặt nguội chưa nóng chảy.
- Chùm tia phản xạ ngược đi thẳng vào đầu cắt QBH, làm tăng nhiệt độ tức thì trên cảm biến PD (Photo Diode) và kích hoạt báo động cảnh báo lỗi phản xạ.
- Xử lý cắt dập gãy góc nhọn bằng phương pháp đục lỗ mồi gián tiếp, không đục thẳng vuông góc trên bề mặt tấm phôi có độ bóng cao.
- Cài đặt phần mềm điều khiển tự động giảm 20% công suất nguồn khi chùm tia đi qua các điểm dễ phát sinh phản xạ nhiệt.
Quy trình vệ sinh thấu kính quang học và bảo trì Chiller làm mát đôi
Thao tác vệ sinh kính quang học đòi hỏi môi trường phòng sạch không bụi và kỹ thuật gắp thấu kính chuẩn xác:- Môi trường thao tác: Thực hiện tháo lắp kính trong buồng kín gió, đeo găng tay cao su y tế không bột để tránh để lại dấu vân tay.
- Dung môi làm sạch: Sử dụng cồn tuyệt đối nồng độ trên 99.5% kết hợp giấy lau ống kính quang học chuyên dụng (Lens tissue).
- Kỹ thuật lau kính: Nhỏ 1 giọt cồn lên giấy lau, gấp nhẹ và kéo lướt một chiều qua bề mặt thấu kính theo đường xoắn ốc từ tâm ra mép ngoài.
- Bảo trì Chiller: Thay toàn bộ nước làm mát bằng nước cất hai lần mỗi quý, vệ sinh lưới lọc bụi của dàn tản nhiệt điều hòa hàng tháng.
Bảo dưỡng đúng quy chuẩn kỹ thuật là giải pháp then chốt giúp kéo dài tuổi thọ hệ thống máy cắt laser công nghiệp trên 10 năm và duy trì độ ổn định của mạch cắt. Việc chủ động phát hiện sớm các lỗi quang cơ qua nhiệt độ đầu cắt và thông số dòng tải Servo sẽ giúp nhà xưởng ngăn chặn hoàn toàn các đợt dừng máy kéo dài gây thiệt hại đơn hàng.
Các kỹ sư và thợ bảo trì xưởng đang gặp sự cố về báo lỗi nhiệt độ đầu cắt hoặc cần tư vấn phương pháp đo rò tia quang học có thể để lại phản hồi để cùng mổ xẻ chi tiết.