
goldenmicronvn
New member
Trong công tác bảo trì hệ thống thiết bị laser định kỳ, phần lớn các sự cố sụt giảm hiệu năng không bắt nguồn từ hư hỏng bo mạch chủ, mà xuất phát từ việc thợ vận hành bỏ qua quy trình chăm sóc cụm quang học khi chuyển đổi qua lại giữa các dòng phôi. Đối với các kết cấu máy để bàn có không gian lắp đặt nhỏ gọn, mật độ nhiệt và bụi sinh ra trong quá trình thiêu kết vật liệu dễ dàng tích tụ, trực tiếp đe dọa đến độ bền của các linh kiện quang học cốt lõi.
Ngay sau đó, nếu người vận hành chuyển ngay sang phôi kim loại (như inox hoặc thép) và đẩy công suất lên 50% đến 80% để khắc bóc sâu, chùm tia laser năng lượng cao chiếu qua lớp bụi muội than sẽ tạo ra hiện tượng tự hấp thụ nhiệt. Thay vì đi xuyên qua thấu kính, nhiệt lượng cực lớn tập trung cục bộ tại các điểm bám bẩn làm cháy lớp màng phủ quang học (Coating layer), gây rạn nứt thấu kính và làm biến dạng hoàn toàn chùm tia phát xạ.
 Trình tự chẩn đoán và khắc phục:
 Nếu thiết bị thiếu cơ chế bảo vệ cách ly quang học, hiện tượng phản xạ ngược (Back-reflection) này sẽ làm đoản mạch mô-đun diode và cháy buồng kích hoạt chỉ trong vài giây. Để triệt tiêu rủi ro này trong vận hành thực tế:
Hiện tượng bám muội khói thấu kính khi khắc từ gỗ sang kim loại
Khi máy xử lý các phôi phi kim hữu cơ như gỗ, da hoặc nhựa acrylic, quá trình đốt cháy bề mặt giải phóng một lượng lớn khói bụi chứa hắc ín và muội than bay lơ lửng. Nếu hệ thống thông gió hoặc thổi khí phụ trợ không đủ áp lực, các hạt bụi mịn này sẽ bị hút ngược và bám chặt vào mặt ngoài của thấu kính hội tụ F-Theta.Ngay sau đó, nếu người vận hành chuyển ngay sang phôi kim loại (như inox hoặc thép) và đẩy công suất lên 50% đến 80% để khắc bóc sâu, chùm tia laser năng lượng cao chiếu qua lớp bụi muội than sẽ tạo ra hiện tượng tự hấp thụ nhiệt. Thay vì đi xuyên qua thấu kính, nhiệt lượng cực lớn tập trung cục bộ tại các điểm bám bẩn làm cháy lớp màng phủ quang học (Coating layer), gây rạn nứt thấu kính và làm biến dạng hoàn toàn chùm tia phát xạ.
Quy trình vệ sinh cụm quang học cho máy khắc laser mini trên mọi chất liệu
Để duy trì tuổi thọ cho khối thấu kính và đầu quét Galvo, kỹ sư bảo trì khuyến cáo áp dụng quy trình kiểm tra và làm sạch bề mặt kính theo chu kỳ sau mỗi ca làm việc liên tục:- Chuẩn bị dụng cụ chuyên dụng: Sử dụng cồn y tế Isopropyl Alcohol (IPA) nồng độ từ 99.5% trở lên, giấy lau quang học không bụi (Lens Paper) hoặc tăm bông cotton phòng sạch loại không chứa xơ vải. Tuyệt đối không dùng cồn 70 độ thông thường vì chứa hàm lượng nước lớn dễ để lại vệt ố loang sau khi bay hơi.
- Thao tác làm sạch thấu kính: Thổi sạch bụi thô bám trên bề mặt bằng bóng thổi khí cao su cầm tay. Nhỏ từ 2 đến 3 giọt cồn IPA vào giấy lau quang học, gấp mép giấy và kéo nhẹ nhàng một chiều duy nhất từ tâm kính ra rìa ngoài với lực tay đều, không xoay tròn hay chà xát qua lại nhiều lần.
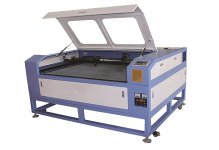
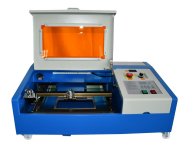
- Kiểm tra thấu kính bảo vệ: Đối với cấu hình máy khắc laser mini trên mọi chất liệu, cần định kỳ tháo và soi tấm kính bảo vệ phẳng dưới đèn halogen công suất 50W. Nếu bề mặt kính xuất hiện các chấm rỗ li ti hoặc vết ố màu vàng xám không thể tẩy sạch bằng cồn, phải tiến hành thay mới ngay lập tức để tránh làm suy hao công suất quang truyền dẫn.
Xử lý lỗi sụt công suất và mất nét rìa trên khổ làm việc lớn
Một hiện tượng kỹ thuật rất thường gặp là máy vẫn khắc sâu, sắc nét ở vị trí tâm bàn máy nhưng càng ra gần mép vùng làm việc (như các góc của khổ 150x150mm hoặc 200x200mm) thì nét chữ bị mờ nhạt hoặc biến dạng méo mó hình học.- Kiểm tra độ vuông góc quang trục: Sử dụng thước nivo điện tử đo độ phẳng của bàn gá phôi so với mặt phẳng đáy thấu kính F-Theta. Độ lệch nghiêng vượt quá 0.5 độ sẽ làm điểm tiêu cự ở 4 góc rìa bị trôi ra khỏi vùng thắt quang học (Rayleigh range), khiến đường kính vệt tia phình to và mật độ năng lượng suy giảm mạnh.
- Căn chỉnh cữ gương Galvo trên phần mềm: Mở phần mềm điều khiển để kiểm tra bảng hiệu chuẩn quang học (Field Correction / Distortion). Chạy chế độ khắc lưới ô vuông 10x10mm trên toàn khổ, dùng thước kẹp panme đo độ méo thùng (Barrel distortion) hoặc độ méo gối (Pincushion) để bù hệ số Scale và Angle trong phần mềm về giá trị sai số dưới 0.05mm.
Khắc phục hiện tượng dội tia phản xạ khi khắc nhôm, đồng sáng bóng
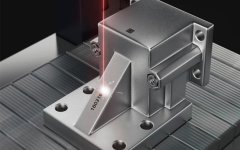
Đồng đỏ và nhôm nguyên chất là hai vật liệu có tính phản xạ quang học cực cao đối với dải bước sóng cận hồng ngoại 1064nm, tỷ lệ phản xạ ban đầu khi bề mặt chưa nóng chảy có thể lên tới hơn 90%. Khi chùm tia bắn vuông góc vào bề mặt gương bóng, tia phản xạ ngược sẽ đi thẳng qua hệ thấu kính Galvo, quay ngược trở lại sợi cáp quang dẫn tia và chiếu thẳng vào buồng cộng hưởng của nguồn phát.- Cài đặt góc nghiêng phôi gia công từ 2 đến 3 độ so với phương thẳng đứng của thấu kính để chuyển hướng chùm tia phản xạ lệch ra khỏi trục quang học chính.
- Thiết lập thông số quét với tần số cao trên 40kHz và tốc độ chạy ban đầu nhanh (trên 1500mm/s) nhằm bóc tách nhanh lớp oxit bề mặt, chuyển trạng thái vật liệu sang vùng hấp thụ nhiệt trước khi thực hiện bước khắc sâu.
- Các dòng máy do Golden Micron thiết kế và tích hợp bo mạch điều khiển công nghiệp đều trang bị sẵn cảm biến quang cách ly (Optical Isolator) kép, tự động ngắt chùm tia trong vòng 10 micro giây và kích hoạt còi cảnh báo ngay khi phát hiện cường độ tia phản xạ vượt ngưỡng an toàn cho phép, bảo vệ nguồn phóng bền bỉ theo thời gian.