

goldenmicronvn
Member
Hệ thống laser làm việc liên tục trong môi trường bụi bặm của xưởng cơ khí khó tránh khỏi các trục trặc kỹ thuật sau thời gian dài vận hành. Khi thiết bị xuất hiện hiện tượng mờ nét, méo ký tự hoặc nóng rát cụm đầu khắc, việc xác định chính xác nguyên nhân từ thấu kính, motor quét hay nguồn phát sẽ giúp thợ máy xử lý dứt điểm sự cố, tránh nguy cơ cháy hỏng linh kiện quang học đắt tiền.
 Các bước khoanh vùng nguyên nhân gây mờ nét khắc:
 Dấu hiệu nhận biết và giải pháp khắc phục quá nhiệt cụm Galvo:
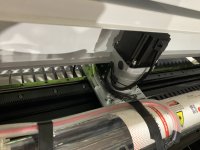 Quy trình bảo dưỡng thấu kính theo tiêu chuẩn kỹ thuật nhà xưởng:
Anh em kỹ thuật đang vận hành trạm khắc laser gặp hiện tượng lệch tia, méo hình hoặc nhiệt độ đầu quét tăng cao bất thường có thể để lại mô tả lỗi cụ thể để cùng chẩn đoán chính xác.
Hiện tượng mờ tia, mất nét: Nguyên nhân do F-Theta hay nguồn phát?
Đa phần thợ máy khi thấy nét khắc yếu đi thường vội vàng kết luận nguồn phát quang học bị tụt công suất hoặc hỏng diode. Tuy nhiên, qua quá trình kiểm tra thực tế trên các dòng máy khắc laser công nghiệp, hơn 70% trường hợp mờ tia lại bắt nguồn từ cụm thấu kính bảo vệ hoặc lệch tiêu cự hội tụ.- Kiểm tra bề mặt thấu kính F-Theta: Bụi kim loại và khói bám lâu ngày tạo thành lớp cặn chắn đường truyền của chùm tia, gây tán xạ quang học làm suy giảm năng lượng rọi xuống phôi.
- Kiểm tra kính bảo vệ bên trong cụm Galvo: Nứt vỡ vi mô hoặc ố nhiệt lớp phủ chống phản xạ (AR coating) làm biến dạng đốm sáng hội tụ (laser spot).
- Đo kiểm công suất phát trực tiếp: Sử dụng đồng hồ đo công suất quang học chuyên dụng đặt ngay sau đầu phóng của nguồn Fiber để loại trừ khả năng lỗi diode suy hao trước khi can thiệp vào cụm quét.
- Kiểm tra hành trình nâng hạ trục Z: Hiện tượng rơ lỏng ốc siết bàn trượt khiến tiêu cự bị xê dịch 2mm đến 5mm so với điểm hội tụ lý thuyết, làm đốm tia loe rộng và mất độ sâu.
Xử lý sự cố quá nhiệt tại cụm quét Galvometer
Cụm đầu quét chứa hai motor servo điều khiển gương phản xạ trục X và Y dao động ở tần số hàng nghìn Hertz. Khi motor bị nóng ran hoặc phát ra tiếng rít lạ, hệ thống đang gặp lỗi quá tải điện áp hoặc lệch pha điều khiển, rất dễ dẫn đến hiện tượng trôi nhiệt làm méo hình tròn thành hình elip.- Vỏ đầu quét nóng vượt ngưỡng 50 độ C sau 30 phút chạy máy: Kiểm tra ngay quạt thông gió tản nhiệt tích hợp bên trong vỏ hộp xem có bị kẹt mạt bụi cơ khí hay không.
- Hiện tượng méo nét chữ ở các góc biên vùng khắc: Tín hiệu phản hồi từ cảm biến vị trí quang học (Photo-detector) bị trôi nhiệt do motor quá nóng, cần dừng máy cho nguội và cân chỉnh lại biến trở cân bằng trên board driver.
- Cáp truyền tín hiệu từ card JCZ sang đầu quét bị lỏng hoặc đứt ngầm: Gây nhiễu xung nhịp điều khiển, khiến motor rung lắc giật cục và sinh nhiệt đột biến.
- Đo điện áp nguồn cấp DC Switching: Đảm bảo điện áp cấp cho bộ driver Galvo luôn ổn định ở mức dương 15V và âm 15V, độ gợn sóng điện áp không vượt quá 50mV.
Quy trình vệ sinh thấu kính quang học đúng chuẩn chống trầy xước
Thấu kính F-Theta phủ các lớp vật liệu quang học rất mỏng để tối ưu độ truyền qua của bước sóng 1064nm. Lau thấu kính sai cách bằng giẻ thông thường hoặc dung dịch chứa tạp chất sẽ làm xước vĩnh viễn lớp phủ, buộc phải thay mới toàn bộ cụm kính tốn kém hàng triệu đồng.- Dụng cụ bắt buộc: Giấy lau thấu kính chuyên dụng cho quang học (Lens cleaning paper), cồn Isopropyl Alcohol (IPA) độ tinh khiết trên 99.5% và bóng thổi khí cao su cầm tay.
- Thổi sạch bụi thô: Dùng bóng thổi khí quét sạch toàn bộ hạt bụi kim loại bám trên bề mặt kính trước khi chạm tay vào, tuyệt đối không dùng miệng thổi vì hơi ẩm sẽ bám dính hạt bụi.
- Kỹ thuật lau một chiều: Thấm một giọt cồn IPA vào giấy lau, đặt nhẹ giấy lên mặt kính rồi kéo trượt từ từ theo một hướng duy nhất từ tâm ra mép ngoài, không xoay tròn hay chà xát qua lại.
- Định kỳ thực hiện: Vệ sinh mặt kính bảo vệ sau mỗi 40 giờ chạy máy liên tục, hoặc sau mỗi ca làm việc nếu gia công các vật liệu sinh nhiều khói như da, gỗ và nhựa.
- Toàn bộ quy trình bảo trì của Golden Micron chuyển giao cho khách hàng đều yêu cầu kỹ thuật viên ghi chép nhật ký vệ sinh quang học định kỳ để đảm bảo thiết bị vận hành liên tục 3 ca không gián đoạn tiến độ sản xuất.
Anh em kỹ thuật đang vận hành trạm khắc laser gặp hiện tượng lệch tia, méo hình hoặc nhiệt độ đầu quét tăng cao bất thường có thể để lại mô tả lỗi cụ thể để cùng chẩn đoán chính xác.