
goldenmicronvn
New member
Hiện tượng máy đang chạy bình thường bỗng nhiên không đứt vật liệu, tốc độ cắt phải giảm một nửa, hoặc mạch cắt bị vát chéo một bên là những sự cố kỹ thuật điển hình trong quá trình vận hành thiết bị laser quang học. Việc chẩn đoán lỗi đòi hỏi phương pháp đo đạc loại trừ có hệ thống theo chiều truyền dẫn năng lượng: từ nguồn kích, ống phóng thủy tinh, hệ thống gương phản xạ đến thấu kính hội tụ, thay vì vội vàng thay thế linh kiện gây lãng phí chi phí bảo trì.
 Để xác định chính xác nguyên nhân mà không phỏng đoán, kỹ thuật viên bảo trì phải sử dụng đồng hồ đo am-pe (mA meter) mắc nối tiếp trực tiếp vào cực âm (cực hồi tiếp) của ống phóng theo quy trình chuẩn:
 Các triệu chứng cơ bản và cách khoanh vùng lỗi:
Để duy trì tuổi thọ từ 4.000 đến 6.000 giờ cho bóng của hệ thống máy cắt laser co2, quy trình bảo dưỡng đường nước phải tuân thủ nghiêm ngặt 3 bước sau:
 Quy trình làm sạch bề mặt thấu kính quang học đúng chuẩn kỹ thuật gồm 4 thao tác:
Nguyên nhân ống phóng bị già hóa khí và phương pháp dùng đồng hồ mA kiểm tra dòng kích
Sự suy giảm công suất đột ngột của bóng phóng thủy tinh thường xuất phát từ hai nhóm nguyên nhân: hiện tượng thoái hóa điện cực catot làm rò rỉ khí hoặc suy hao dòng kích thích từ bộ nguồn cao áp (Laser Power Supply).- Kích hoạt xung laser thử nghiệm (Pulse/Test) ở mức công suất hiển thị 100% trên bảng điều khiển.
- So sánh chỉ số dòng điện thực tế hiển thị trên đồng hồ kim với bảng dòng danh định của nhà sản xuất. Đối với bóng 60W, dòng định mức đạt từ 18 - 20mA; bóng 80W dao động từ 22 - 25mA; bóng 100W từ 26 - 28mA.
- Bắt bệnh: Nếu dòng mA đo được đạt chuẩn tối đa nhưng tia phóng trong buồng cộng hưởng chuyển từ màu hồng tím đặc trưng sang màu trắng nhợt hoặc phát sáng yếu ớt, kết luận hỗn hợp khí CO2-N2-He bên trong đã bị già hóa hoặc gương bán mạ đầu sổ tia bị cháy. Ngược lại, nếu dòng mA không thể đẩy lên quá 10mA dù chỉnh hết công suất, nguồn cao áp đã bị khô tụ lọc hoặc hỏng cuộn cao áp Flyback.
Hiện tượng mạch cắt bị vát góc do gương phản xạ lệch tâm hoặc thấu kính nứt vi mô
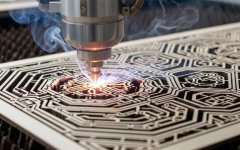
Đường cắt không vuông góc với mặt phẳng phôi (mặt trên khít nhưng mặt dưới bị xòe rộng hoặc lệch xiên) là hậu quả trực tiếp của việc quang lộ bị sai lệch tọa độ quang học.- Tia laser không vào tâm thấu kính: Chùm tia từ gương số 2 bắn tới gương số 3 trên đầu cắt bị lệch biên. Khi đi qua thấu kính hội tụ ZnSe cong lồi, tia sáng bị khúc xạ lệch góc thay vì đi thẳng vuông góc 90 độ xuống mặt bàn. Hậu quả là mạch cắt bị vát theo phương nghiêng của tia.
- Thấu kính nứt vi mô hoặc cháy điểm: Bụi bẩn bám lâu ngày gặp nhiệt độ cao sẽ nung cháy lớp tráng phủ AR, tạo thành các vết ố đen hoặc vết rạn chân chim siêu nhỏ. Khi tia hội tụ đi qua điểm khuyết tật này, chùm tia bị phân tán, đốm sáng thắt eo (Spot Size) từ hình tròn hoàn hảo bị biến dạng thành hình elip hoặc hình sao méo mó, làm mất hoàn toàn khả năng cắt đứt sắc gọn.
Quy trình bảo dưỡng định kỳ hệ thống giải nhiệt nước bảo vệ bóng máy cắt laser co2
Nước giải nhiệt chính là máu của ống phóng thủy tinh. Hơn 80% trường hợp nứt vỡ ống thủy tinh buồng cộng hưởng hoặc tụt công suất vĩnh viễn bắt nguồn từ sự tắc nghẽn hoặc quá nhiệt của hệ thống làm mát tuần hoàn.Để duy trì tuổi thọ từ 4.000 đến 6.000 giờ cho bóng của hệ thống máy cắt laser co2, quy trình bảo dưỡng đường nước phải tuân thủ nghiêm ngặt 3 bước sau:
- Kiểm soát dải nhiệt độ vận hành: Luôn cài đặt rơ-le nhiệt độ nước trong khoảng 18 độ C đến 22 độ C. Nhiệt độ nước vượt quá 26 độ C làm giảm mật độ kích thích phân tử khí, còn nhiệt độ dưới 15 độ C trong môi trường ẩm dễ gây đọng sương trên vỏ bóng, sinh hiện tượng đánh lửa cao áp nứt thân thủy tinh.
- Tiêu chuẩn nguồn nước: Tuyệt đối không dùng nước máy hay nước giếng khoan chứa ion canxi và tạp chất kim loại. Bắt buộc dùng 100% nước tinh khiết (nước cất hoặc nước lọc qua màng RO hai cấp) để chống đóng cặn vôi bám trong khoang áo nước làm mát.
- Vệ sinh màng lọc và van cảm biến dòng chảy (Water flow sensor): Định kỳ 30 ngày/lần phải súc rửa bình chứa chiller, kiểm tra phao cảm biến ngắt tia tự động khi mất áp lực nước để tránh cháy bóng do cạn nước.
Hướng dẫn vệ sinh thấu kính quang học bằng dung dịch chuyên dụng tránh xước lớp màng phủ
Lớp phủ chống phản xạ (AR Coating) trên thấu kính ZnSe có độ cứng cơ học rất thấp, cực kỳ dễ trầy xước nếu cọ xát cơ học thô bạo.- Bước 1 - Thổi sạch bụi thô: Dùng bóng bóp khí cao su thổi sạch toàn bộ mạt bụi khô bám ngoài bề mặt, tuyệt đối không dùng miệng thổi hơi ẩm vào kính.
- Bước 2 - Chuẩn bị dung dịch: Sử dụng cồn Isopropyl Alcohol (IPA) độ tinh khiết trên 99.5% hoặc cồn tuyệt đối pha ete quang học theo tỷ lệ 1:1. Không dùng cồn y tế 70 độ vì chứa hàm lượng nước cao sẽ để lại vệt ố loang sau khi khô.
- Bước 3 - Thao tác lau: Đặt một tờ giấy lau quang học chuyên dụng (Lens tissue) phủ lên mặt thấu kính, nhỏ 2 - 3 giọt dung dịch lên giấy, sau đó nhẹ nhàng kéo tờ giấy lướt ngang qua bề mặt theo một chiều duy nhất. Trọng lượng của giọt dung dịch là lực ép vừa đủ để làm sạch, tuyệt đối không dùng ngón tay ấn mạnh xoay tròn.
- Bước 4 - Soi kiểm dưới nguồn sáng: Dùng đèn pin LED rọi góc nghiêng 45 độ kiểm tra bề mặt, đảm bảo không còn sợi bông hay vệt dầu cặn trước khi lắp trở lại vào đầu cắt.