

goldenmicronvn
Member
Hiện tượng mất tia laser hoặc tia yếu đột ngột giữa ca sản xuất luôn bắt nguồn từ các lỗi vật lý cụ thể, hoàn toàn không có yếu tố ngẫu nhiên. Khi máy không cắt đứt phôi hoặc vệt tia bị phân tán, việc vội vàng tăng công suất lên 90% hay 100% trên phần mềm chỉ làm đẩy nhanh quá trình lão hóa và gây nứt vỡ ống phóng CO2.
Kỹ thuật viên bảo trì cần cô lập lỗi theo thứ tự từ hệ thống cấp điện, cảm biến an toàn đến đường truyền dẫn quang học để xử lý chính xác nguyên nhân gốc rễ.
 Nguyên nhân chập chờn khi chuyển sang chạy file cắt từ máy tính thường tập trung vào các mắt xích sau:
 Quy trình cân chỉnh để khôi phục độ vuông góc của mạch cắt được thực hiện tuần tự:
Quy trình bảo trì định kỳ chuẩn giúp bảo toàn tối đa công suất phát quang của hệ thống:
Việc thực hiện chuẩn xác các bước chẩn đoán lỗi và tuân thủ lịch vệ sinh bảo dưỡng quang học định kỳ sẽ giúp kéo dài tuổi thọ ống phóng CO2 lên mức tối đa 10.000 giờ. Những thắc mắc về cách đo kiểm dòng điện mA trên nguồn cao áp hay phương pháp cứu thấu kính bị ố vàng nhẹ, anh em có thể để lại câu hỏi để chúng ta cùng mổ xẻ kinh nghiệm khắc phục ngay bên dưới.
Kỹ thuật viên bảo trì cần cô lập lỗi theo thứ tự từ hệ thống cấp điện, cảm biến an toàn đến đường truyền dẫn quang học để xử lý chính xác nguyên nhân gốc rễ.
Hiện tượng ấn Test có tia nhưng chạy phần mềm không ra tia
Đây là một trong những ca bệnh phổ biến nhất trên hệ thống điều khiển số DSP của máy laser CO2. Khi thợ đứng máy nhấn nút kiểm tra trực tiếp (nút Test) trên thân nguồn cao áp mà bóng phóng vẫn phát sáng màu hồng tím, điều đó chứng minh ống phóng và cụm kích nguồn cao áp vẫn còn sống.- Cảm biến bảo vệ dòng nước (Water protection sensor) bị kẹt rác hoặc đứt dây tín hiệu, khiến bo mạch nhận diện sai trạng thái thiếu nước làm mát và ngắt lệnh phóng tia tức thời.
- Cáp tín hiệu kết nối giữa bo mạch Ruida và cổng điều khiển tín hiệu PWM của nguồn cao áp (chân IN, GND, TH, TL) bị lỏng hoặc đứt ngầm.
- Lệnh công suất tối thiểu (Min Power) trong file thiết kế bị đặt dưới ngưỡng ngưỡng kích sáng của bóng phóng (thường dưới 8% đến 10%).
- Công tắc hành trình an toàn ở cửa máy bị hỏng hoặc lỏng lò xo, khiến bo mạch nhận lệnh cửa đang mở và kích hoạt chế độ khóa phát tia quang học.
Mạch cắt bị vát chéo, không đứt chân do lệch tâm hội tụ
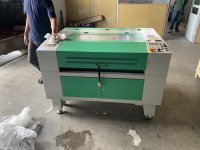
Khi vận hành máy khắc laser 9060, nếu sản phẩm cắt ra có cạnh biên bị nghiêng hình thang hoặc chỉ đứt ở góc bàn này nhưng lại dính phôi ở góc bàn khác, hệ thống đã bị lệch trục quang học. Điểm hội tụ của chùm tia không còn đâm vuông góc 90 độ xuống mặt phôi mà bị va quệt vào mép trong của vòi phun bép cắt.- Tháo vòi phun kim loại ở đầu cắt, dán băng keo trong suốt lên miệng lỗ thoát tia và nhấn xung thử điểm phát sáng.
- Quan sát vết cháy trên băng keo; nếu điểm tròn không nằm ở tâm điểm chính xác của lỗ tròn, cần điều chỉnh 3 con ốc vi chỉnh trên đế giữ gương phản xạ số 3.
- Kiểm tra thanh ray trục X bằng thước thủy điện tử để đảm bảo ray không bị võng hoặc nghiêng lệch theo phương thẳng đứng.
- Đo lại khoảng cách tiêu cự thấu kính tại bốn góc của bàn máy 900 x 600mm để loại trừ khả năng mặt bàn bị võng ở giữa tâm.
Quy trình vệ sinh mặt gương ZnSe và thay nước Chiller định kỳ
Bụi nhựa mica và khói bốc ra từ keo gỗ MDF chứa nhiều dầu nhựa hữu cơ dễ dàng bám chặt vào bề mặt thấu kính quang học. Dưới mật độ năng lượng cực cao của chùm tia hội tụ, các hạt bụi này sẽ hấp thụ nhiệt, tạo thành các điểm cháy đen trên bề mặt kính và dẫn đến nứt vỡ thấu kính chỉ sau vài chục giờ vận hành.Quy trình bảo trì định kỳ chuẩn giúp bảo toàn tối đa công suất phát quang của hệ thống:
- Vệ sinh thấu kính hội tụ và 3 gương phản xạ mỗi ngày một lần bằng bông gòn y tế thấm cồn cồn khan 99 độ, lau nhẹ theo một chiều từ tâm ra mép ngoài.
- Thay toàn bộ nước làm mát trong máy Chiller sau mỗi 30 đến 45 ngày làm việc liên tục, bắt buộc dùng nước cất tinh khiết hoặc nước lọc RO khử ion.
- Giữ nhiệt độ nước làm mát trong Chiller duy trì ổn định từ 20 độ C đến 25 độ C để ngăn ngừa hiện tượng đọng sương trên thân ống phóng gây phóng điện cao áp.
- Bôi trơn ray trượt dẫn hướng và đai curoa định kỳ bằng mỡ bò trắng chuyên dụng, loại bỏ bụi bẩn cơ học bám vào rãnh bi.
Việc thực hiện chuẩn xác các bước chẩn đoán lỗi và tuân thủ lịch vệ sinh bảo dưỡng quang học định kỳ sẽ giúp kéo dài tuổi thọ ống phóng CO2 lên mức tối đa 10.000 giờ. Những thắc mắc về cách đo kiểm dòng điện mA trên nguồn cao áp hay phương pháp cứu thấu kính bị ố vàng nhẹ, anh em có thể để lại câu hỏi để chúng ta cùng mổ xẻ kinh nghiệm khắc phục ngay bên dưới.