

goldenmicronvn
Member
Phần lớn các sự cố dừng máy đột ngột tại xưởng cơ khí không bắt nguồn từ lỗi nguồn phát mà do bụi bẩn môi trường và thao tác bảo dưỡng sai cách. Dưới góc độ kỹ thuật bảo trì hệ thống, việc nhận diện đúng triệu chứng ngay từ đầu giúp kỹ thuật viên xử lý dứt điểm lỗi trong vài phút, tránh cháy lan sang cụm quang học đắt tiền. Tài liệu dưới đây tổng hợp quy trình chẩn đoán và khắc phục các lỗi vận hành phổ biến nhất ngay tại xưởng.
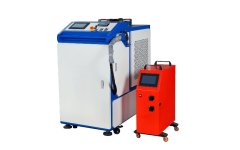
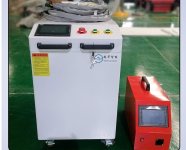 Để khoanh vùng chính xác điểm gây suy hao nhiệt trên máy hàn laser, thợ bảo trì thực hiện kiểm tra theo trình tự từ ngoài vào trong:
Triệu chứng mối hàn bị đen, rỗ khí: Kiểm tra độ tinh khiết khí bảo vệ và góc nghiêng bép
Hiện tượng đường hàn chuyển màu xám đen, sần sùi hoặc xuất hiện lỗ rỗ li ti chứng tỏ vũng chảy kim loại đang bị oxy hóa trong quá trình đông đặc. Kỹ thuật viên cần kiểm tra tuần tự 4 điểm nghẽn trên đường cấp khí trước khi thay đổi thông số điện:- Độ tinh khiết và áp suất khí: Đảm bảo sử dụng khí Argon hoặc Nitơ tinh khiết trên 99.9%, đồng hồ điều áp duy trì ổn định ở mức 1.5 bar đến 2.0 bar (lưu lượng khoảng 15 lít đến 20 lít mỗi phút).
- Rò rỉ đường ống dẫn khí: Kiểm tra các khớp nối nhanh từ bình khí vào máy và từ máy ra súng hàn, siết chặt lại nếu phát hiện tiếng xì khí làm không khí ngoài lọt vào.
- Tạp chất bám trên bề mặt phôi: Dầu cắt gọt, lớp sơn lót hoặc rỉ sét chưa làm sạch sẽ bốc hơi khi gặp nhiệt độ cao, tạo bọt khí kẹt lại bên trong mối hàn.
- Góc nghiêng đầu bép hàn: Giữ góc nghiêng súng từ 45 độ đến 60 độ so với mặt phôi; nếu dựng đứng súng 90 độ, luồng khí bảo vệ sẽ bị dội ngược làm mất lớp màng chắn oxy.
Nguyên nhân súng hàn nóng bất thường và cách kiểm tra hệ thống thấu kính hội tụ
Khi cầm súng hàn thấy tay cầm nóng ran chỉ sau vài phút bóp cò, người vận hành phải lập tức dừng máy để tránh nguy cơ nổ vỡ cụm quang học bên trong. Nhiệt lượng bất thường phát sinh khi chùm tia laser bị cản trở và hấp thụ ngược lên các thấu kính trên đường truyền.- Kiểm tra kính bảo vệ (Protective Lens): Tháo ngăn kéo chứa kính bảo vệ ở đầu súng; nếu thấy bề mặt kính có chấm đen li ti, vết ố vàng hoặc rạn nứt thì phải thay thế ngay lập tức.
- Kiểm tra thấu kính hội tụ và chuẩn trực: Nếu đã thay kính bảo vệ mới nhưng súng vẫn nóng, cần soi đèn kiểm tra thấu kính hội tụ bên trong thân súng xem có bị ám khói hay cháy lớp phủ chống phản xạ hay không.
- Kiểm tra độ đồng tâm tia dẫn hướng: Dùng băng keo giấy dán lên đầu lỗ bép đồng, nhả tia đỏ kiểm tra xem điểm sáng có nằm chính giữa lỗ tròn hay đang bị lệch chạm vào thành bép đồng gây nóng.
Xử lý cảnh báo lỗi phản xạ ngược (Back-Reflection) và lỗi lưu lượng nước Chiller
Màn hình điều khiển tự động ngắt phát tia kèm còi báo động là cơ chế tự bảo vệ của bộ xử lý trung tâm nhằm ngăn ngừa hư hỏng phần cứng. Hai mã lỗi phổ biến nhất liên quan đến hệ thống giải nhiệt và đường truyền quang được xử lý như sau:- Lỗi lưu lượng nước hoặc nhiệt độ Chiller (Water Flow / Temp Alarm): Kiểm tra mức nước cất trong bình chứa, xả khí air trong đường ống bằng cách tháo nhẹ đầu ống hồi, đồng thời vệ sinh lưới lọc bụi hai bên hông máy làm mát.
- Lỗi phản xạ ngược (Back-Reflection Alarm): Xảy ra khi hàn vật liệu bóng như nhôm, đồng ở góc vuông 90 độ khiến tia laser dội ngược về nguồn phát. Khắc phục bằng cách nghiêng súng một góc 15 độ so với phương thẳng đứng và giảm bớt công suất đỉnh.
- Lỗi đứt mạch kẹp mát an toàn (Safety Ground Alarm): Đầu bép hàn chỉ phát tia khi kẹp mát tiếp xúc trực tiếp với phôi kim loại dẫn điện; cần kẹp chặt dây mát vào vùng phôi sạch sơn và không rỉ sét.
Lịch trình bảo dưỡng định kỳ (Hằng ngày - Hằng tuần - 6 tháng) bảo vệ nguồn phát laser
Duy trì kỷ luật bảo dưỡng theo chu kỳ giúp kéo dài tuổi thọ nguồn phát sợi quang lên tới 100.000 giờ vận hành và giữ công suất tia luôn ổn định. Đội ngũ kỹ sư bảo trì tại Golden Micron luôn khuyến nghị các xưởng áp dụng nghiêm ngặt lịch kiểm tra 3 mốc thời gian dưới đây, đồng thời luôn dự phòng sẵn vật tư tiêu hao tại kho để không bị gián đoạn tiến độ khi cần thay thế:- Hằng ngày (Trước ca làm việc): Dùng tăm bông chuyên dụng thấm cồn tuyệt đối lau nhẹ bề mặt kính bảo vệ và đầu bép đồng để loại bỏ bụi kim loại bám dính.
- Hằng tuần: Xịt khí nén khô làm sạch giàn tản nhiệt của bộ làm mát Chiller, kiểm tra áp suất khí bảo vệ và độ trơn tru của bộ đẩy dây bù.
- Định kỳ 3 đến 6 tháng: Xả bỏ toàn bộ nước cũ trong Chiller, súc rửa bình chứa và châm mới 100% nước cất hai lần (tuyệt đối không dùng nước máy hay nước khoáng gây đóng cặn đường ống nguồn).