goldenmicronvn
Member
Trong quá trình gia công vật liệu giòn như thủy tinh và pha lê, thiết bị laser rất dễ phát sinh các lỗi suy giảm chất lượng nét khắc nếu không được bảo trì đúng chu kỳ. Bụi silica siêu mịn phát sinh khi bắn phá bề mặt kính có tính mài mòn cao, dễ bám lên thấu kính gây hấp thụ nhiệt ngược và làm trôi công suất tia. Dưới góc độ kỹ thuật bảo trì và chẩn đoán hệ thống, bài viết này phân tích trực diện triệu chứng, nguyên nhân và cách xử lý dứt điểm các sự cố thường gặp.
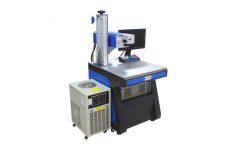 Kỹ thuật viên cần kiểm tra ngay bốn điểm sau để loại trừ nguyên nhân gây nứt phôi:
 Quy trình khoanh vùng bắt bệnh đường truyền tia được thực hiện theo thứ tự từ đầu khắc ngược về nguồn phóng:
Các bước vệ sinh thấu kính hội tụ và gương phản xạ chuẩn kỹ thuật bao gồm:
Kỹ thuật viên xưởng cần thiết lập lịch bảo trì phòng ngừa định kỳ cho hệ thống làm mát theo các mốc thời gian sau:
Triệu chứng kính bị nứt vi mô (micro-cracking) do sai lệch tần số xung và nhiệt độ nước Chiller
Hiện tượng bề mặt kính xuất hiện các vết rạn chân chim li ti hoặc nổ vỡ phôi ngay trong lúc chạy máy thường bắt nguồn từ sự mất ổn định nhiệt của nguồn phóng. Khi nhiệt độ làm mát tăng cao, bước sóng phát xạ bị dịch chuyển và năng lượng xung đầu ra trở nên thất thường, gây sốc nhiệt cục bộ lên phôi thủy tinh.- Nhiệt độ nước làm mát Chiller vượt ngưỡng 25 độ C: Nước giải nhiệt quá nóng làm suy giảm hiệu suất chuyển đổi quang điện của bóng phóng CO2 hoặc tinh thể nguồn UV, khiến chùm tia bị phân kỳ và tỏa nhiệt lan rộng.
- Tắc nghẽn cảm biến lưu lượng nước: Cặn bẩn trong đường ống làm giảm tốc độ tuần hoàn nước qua ống phóng, gây ra hiện tượng xung đỉnh vọt cao bất thường trong vài giây đầu phát tia.
- Tần số xung PWM cài đặt quá thấp: Tần số dưới 15kHz khiến mỗi xung laser mang năng lượng quá lớn, tạo lực va đập nhiệt mạnh vượt giới hạn chịu kéo của thủy tinh vôi xút.
- Bơm khí thổi bảo vệ thấu kính quá yếu: Thiếu luồng khí nén sạch thổi ngang bề mặt phôi khiến nhiệt lượng tích tụ tại điểm bắn không được giải phóng kịp thời.
Nguyên nhân nét khắc mờ đứt đoạn: Bụi thủy tinh bám thấu kính hội tụ và lệch đường truyền tia
Khi vết khắc trên ly cốc hoặc kỷ niệm chương bị rỗ không đều, chỗ trắng mịn chỗ mờ nhạt đứt đoạn, nguyên nhân phổ biến nhất nằm ở suy hao năng lượng trên đường truyền quang học. Bụi thủy tinh bay hơi kết hợp với hơi ẩm trong xưởng tạo thành lớp màng bám chặt lên bề mặt quang học.- Thấu kính hội tụ bị bám bụi silica hoặc rỗ lớp phủ: Bụi kính hấp thụ năng lượng tia laser làm nóng bề mặt thấu kính ZnSe, gây biến dạng tiêu cự (hiệu ứng thấu kính nhiệt) và làm yếu tia bắn xuống phôi.
- Gương phản xạ số 3 bị lệch tâm do rung động: Tia laser chạm vào thành trong của đầu bép đồng trước khi qua thấu kính, làm mất một phần công suất và gây nóng bất thường ở đầu khắc.
- Lỏng ốc khóa trục Z hoặc mòn khớp nối trục xoay: Khoảng cách tiêu cự thay đổi liên tục 0.5mm đến 1mm trong lúc đầu khắc di chuyển khiến nét khắc bị mất nét theo từng vùng.
- Suy hao tự nhiên của bóng phóng thủy tinh: Bóng CO2 đã vận hành vượt quá 3.000 giờ thường bị giảm áp suất khí bên trong, khiến tia phát ra không đủ năng lượng tạo vết mờ trắng đồng đều.
Quy trình vệ sinh thấu kính ZnSe/F-Theta bằng dung môi chuyên dụng tránh trầy xước lớp phủ
Vệ sinh linh kiện quang học sai cách bằng giấy ăn khô hoặc cồn nồng độ thấp sẽ làm xước lớp màng phủ chống phản xạ (AR Coating), khiến thấu kính hỏng vĩnh viễn. Trong quá trình hỗ trợ kỹ thuật bảo trì và thay thế linh kiện chính hãng cho các xưởng vận hành thiết bị của Golden Micron, đội ngũ kỹ sư luôn yêu cầu thợ đứng máy tuân thủ nghiêm ngặt quy trình làm sạch quang học sau mỗi 40 giờ chạy máy.Các bước vệ sinh thấu kính hội tụ và gương phản xạ chuẩn kỹ thuật bao gồm:
- Thổi sạch bụi thô bằng bóng bóp cao su: Tuyệt đối không dùng khăn lau ngay khi trên mặt kính còn hạt bụi thủy tinh sắc cạnh vì sẽ tạo ra các vết xước dăm siêu nhỏ.
- Sử dụng bông tăm y tế đầu nhỏ thấm dung dịch chuyên dụng: Dùng cồn Isopropyl Alcohol (IPA) tinh khiết 99.9% hoặc dung dịch Acetone chuyên dụng cho quang học, thấm vừa đủ ẩm đầu bông.
- Lau theo chuyển động xoắn ốc từ tâm ra mép ngoài: Đặt nhẹ đầu bông tại tâm thấu kính, xoay tròn đều tay hướng ra ngoài viền và bỏ ngay que bông đó, tuyệt đối không lau đi lau lại nhiều lần.
- Kiểm tra độ trong suốt dưới ánh sáng nghiêng: Soi bề mặt thấu kính dưới ánh đèn trắng góc nghiêng 45 độ để đảm bảo không còn vệt loang dung môi trước khi lắp lại vào đầu khắc.
Lịch bảo dưỡng định kỳ hệ thống làm mát tuần hoàn cho máy khắc laser trên thủy tinh
Hệ thống làm mát tuần hoàn đóng vai trò giữ ổn định tuổi thọ nguồn phóng và độ chính xác bước sóng cho toàn bộ hệ thống máy khắc laser trên thủy tinh. Việc bỏ qua lịch thay nước và vệ sinh dàn tản nhiệt Chiller là nguyên nhân hàng đầu dẫn đến cháy nguồn phát hoặc nứt vỡ ống phóng thủy tinh vào mùa nắng nóng.Kỹ thuật viên xưởng cần thiết lập lịch bảo trì phòng ngừa định kỳ cho hệ thống làm mát theo các mốc thời gian sau:
- Hàng tuần - Vệ sinh lưới lọc bụi dàn nóng Chiller: Dùng khí nén áp suất thấp thổi sạch bụi bẩn bám trên két giải nhiệt để máy nén duy trì khả năng hạ nhiệt nhanh.
- Hàng tháng - Thay nước cất tinh khiết 100%: Xả bỏ toàn bộ nước cũ trong bình chứa và thay bằng nước cất hai lần (tuyệt đối không dùng nước máy hoặc nước khoáng vì sẽ đóng cặn canxi trong ống phóng).
- Mỗi 3 tháng - Kiểm tra ống dẫn silicon và cảm biến dòng chảy: Siết lại toàn bộ cổ dê chống rò rỉ nước vào tủ điện điều khiển và vệ sinh cánh quạt cảm biến lưu lượng.
- Mỗi 6 tháng - Đo kiểm công suất đầu ra bằng đồng hồ đo chuyên dụng: Đánh giá mức độ suy hao thực tế của nguồn laser để chủ động kế hoạch thay thế vật tư tiêu hao trước mùa cao điểm sản xuất.
Bảo dưỡng đúng quy trình kỹ thuật và vệ sinh hệ thống quang học định kỳ không chỉ loại bỏ triệt để lỗi nứt phôi kính mà còn kéo dài tuổi thọ nguồn phóng thêm từ 30% đến 40%. Anh em kỹ thuật bảo trì tại xưởng đã từng xử lý ca bệnh lệch tia hay tụt áp nguồn phóng nào đặc biệt trên dòng máy khắc kính chưa, hãy chia sẻ thêm dấu hiệu nhận biết để cùng trao đổi kinh nghiệm khắc phục.