
goldenmicronvn
New member
Hiện tượng máy laser đang chạy bỗng nhiên mất tia hoàn toàn, tia phát ra yếu không đứt vật liệu hoặc chùm tia bị phân tách thành nhiều điểm sáng là những sự cố kỹ thuật phổ biến nhất tại các xưởng gia công. Đối với người phụ trách kỹ thuật và bảo trì hệ thống, việc chẩn đoán đúng nguồn cơn sự cố dựa trên triệu chứng vật lý sẽ giúp rút ngắn thời gian gián đoạn sản xuất, tránh thay thế linh kiện sai gây lãng phí chi phí. Mỗi triệu chứng phát tia bất thường đều có mối liên hệ trực tiếp với từng khối chức năng riêng biệt: Nguồn cao áp, đường quang học hoặc buồng khí ống phóng.
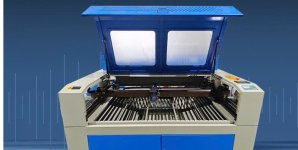 Quy trình khoanh vùng lỗi được thực hiện theo 3 bước tuần tự:
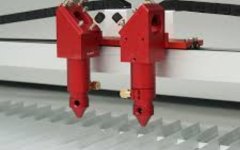 Trong khoang quang học của dòng máy cắt laser 1390, cụm gương phản xạ số 3 và thấu kính hội tụ ZnSe nằm ngay trên mỏ cắt là khu vực chịu ảnh hưởng nặng nhất từ nhiệt lượng và khói bụi bốc ngược từ vết cắt:
 Các dấu hiệu nhận biết ống phóng thủy tinh đang bước vào giai đoạn suy thoái hoặc hỏng hóc vật lý:
Hy vọng các phân tích kỹ thuật trên giúp anh em phụ trách máy có thêm kinh nghiệm bắt bệnh chuẩn xác và tự xử lý nhanh các tình huống mất tia tại xưởng. Khi vận hành thực tế, anh em thường gặp hiện tượng tụt công suất ống phóng sau bao nhiêu tháng chạy tải? Anh em cùng để lại phản hồi để chúng ta cùng mổ xẻ thêm nhé.
Chẩn đoán lỗi từ Ampe kế: Nguồn điện cao áp (Power Supply) không phóng tia
Khi đầu cắt vẫn di chuyển theo tọa độ file thiết kế nhưng không có tia laser tác động xuống bề mặt phôi, bộ phận đầu tiên cần kiểm tra là đồng hồ Ampe kế gắn trên thân vỏ máy kết hợp với đèn tín hiệu trên bộ nguồn cao áp (Laser Power Supply).- Kiểm tra nút Test thủ công: Nhấn trực tiếp nút "Test" màu đỏ trên vỏ bộ nguồn cao áp. Nếu đồng hồ Ampe kế nhảy kim lên mức từ 15mA đến 25mA và bóng laser lóe sáng màu tím hồng, điều này chứng minh nguồn cao áp và ống phóng vẫn hoạt động bình thường. Lỗi lúc này nằm ở đường dây tín hiệu điều khiển PWM từ bo mạch Ruida hoặc cáp kết nối lỏng chân.
- Kim Ampe kế đứng yên ở mức 0mA: Nếu bấm Test mà kim Ampe không dao động, hãy kiểm tra hệ thống bảo vệ nước (Water Protect). Khi máy làm mát Chiller gặp sự cố cạn nước, tắc ống dẫn hoặc cảm biến dòng chảy bị kẹt, mạch bảo vệ sẽ ngắt tiếp điểm WP về mức âm để khóa nguồn cao áp nhằm chống cháy bóng. Hãy dùng đồng hồ vạn năng đo thông mạch chân WP và chân G trên cầu đấu của nguồn.
- Nguồn cao áp phát tiếng tanh tách hoặc bốc khói: Đây là dấu hiệu cuộn biến áp cao thế (Flyback Transformer) bên trong nguồn bị phóng điện đánh thủng lớp cách điện epoxy do độ ẩm xưởng quá cao hoặc tích tụ bụi bẩn dẫn điện. Trường hợp này cần ngắt cầu dao ngay lập tức để thay thế bộ biến áp hoặc đổi nguồn mới cùng dải công suất định mức.
Khắc phục hiện tượng tia laser chia nhánh do nứt vỡ hoặc bám bụi gương số 3
Tia laser CO2 hội tụ có năng lượng rất đậm đặc, nhưng nếu chùm tia ra khỏi đầu cắt bị tòe đầu, xuất hiện các tia phụ xung quanh hoặc điểm đốt trên phôi có dạng hình lưỡi liềm méo mó, nguyên nhân chính bắt nguồn từ sự cố trên hệ thống dẫn truyền quang học.- Hiện tượng nứt ngầm hoặc cháy mặt gương: Khi quạt hút mùi hoạt động yếu hoặc áp suất khí nén trợ lực không đủ để đẩy khói ra ngoài, muội than acrylic và dầu mỡ sẽ bám chặt vào bề mặt phản xạ. Lớp bụi này hấp thụ nhiệt lượng laser cực lớn, tạo ra các điểm quá nhiệt cục bộ dẫn đến hiện tượng trầy xước, cháy rỗ hoặc nứt vi mô trên phôi gương Molybdenum. Chùm tia quang học khi đập vào vết rạn sẽ bị khúc xạ tán xạ, chia tách thành nhiều nhánh tia thứ cấp làm giảm 70% công suất xuyên thấu.
- Khắc phục và vệ sinh: Tháo cụm gương số 3 và thấu kính ra khỏi mỏ cắt. Dùng giấy lau thấu kính chuyên dụng thấm cồn công nghiệp nồng độ 99.5% hoặc cồn IPA, lau nhẹ nhàng một chiều từ tâm quang học xoắn ốc ra mép ngoài. Tuyệt đối không dùng cồn y tế 70 độ (chứa nhiều nước) hoặc vải thô ráp chà xát vì sẽ làm xước lớp tráng phủ quang học (Coating). Nếu phát hiện vết nứt vỡ hoặc rỗ bề mặt, phải thay mới ngay để tránh dội tia phản xạ làm hỏng cửa sổ phát quang của bóng laser.
Dấu hiệu tụt công suất do lão hóa khí CO2 bên trong ống phóng thủy tinh
Nếu nguồn điện cao áp vẫn cấp dòng đủ 20mA đến 24mA, toàn bộ 3 điểm gương phản xạ đã được vệ sinh sạch sẽ và bắt đúng tâm, nhưng máy vẫn phải giảm một nửa tốc độ mới cắt đứt được vật liệu, hệ thống đang gặp tình trạng suy hao công suất quang học tự nhiên từ ống phóng laser CO2.- Màu sắc chùm tia phóng điện bên trong ống: Ống laser CO2 đạt chuẩn khi kích hoạt sẽ phát ra luồng ánh sáng plasma màu tím hồng đậm hoặc tím ánh xanh rất đầm. Nếu luồng plasma chuyển dần sang màu trắng nhợt nhạt, màu xanh lơ yếu ớt hoặc ánh hồng cam rực lửa, điều này chứng minh hỗn hợp khí làm việc (CO2, N2, He) bên trong buồng xả đã bị ion hóa lão hóa, rò rỉ khí vi mô qua mối hàn thủy tinh hoặc điện cực kim loại bị oxy hóa nặng.
- Hiện tượng rỉ nước hoặc đọng cặn vôi ở buồng làm mát: Lớp áo nước làm mát tuần hoàn bị đóng cặn phèn hoặc bóng bị sốc nhiệt nứt vách ngăn bên trong khiến nước giải nhiệt tràn vào buồng chân không quang học. Khi nhiệt độ nước làm mát vượt quá 26 độ C trong thời gian dài, hiện tượng suy giảm công suất sẽ diễn ra nhanh hơn gấp 3 lần bình thường.
Hy vọng các phân tích kỹ thuật trên giúp anh em phụ trách máy có thêm kinh nghiệm bắt bệnh chuẩn xác và tự xử lý nhanh các tình huống mất tia tại xưởng. Khi vận hành thực tế, anh em thường gặp hiện tượng tụt công suất ống phóng sau bao nhiêu tháng chạy tải? Anh em cùng để lại phản hồi để chúng ta cùng mổ xẻ thêm nhé.