
goldenmicronvn
New member
Trong quá trình bảo dưỡng và trực tiếp xử lý sự cố cho các hệ thống máy gia công laser CO2, phần lớn các sự cố phát sinh tại xưởng đều có những dấu hiệu cảnh báo từ sớm nhưng người vận hành thường bỏ qua. Khi máy đột ngột dừng phóng tia, đường cắt bị răng cưa méo mó hay vết cắt mica bị vát xiên, việc chẩn đoán đúng nguyên nhân gốc rễ theo phương pháp loại trừ kỹ thuật sẽ giúp thợ đứng máy tự xử lý nhanh chóng tại chỗ, tránh mất thời gian dừng máy chờ đợi kỹ thuật viên hỗ trợ.
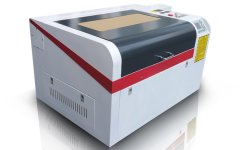
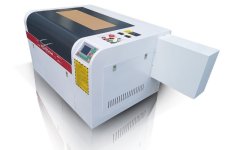
 Các bước căn chỉnh dứt điểm độ lệch quang học tại đầu cắt:
Triệu chứng máy chạy nhưng không ra tia và cách test board nguồn
Hiện tượng đầu cắt vẫn di chuyển theo đúng bản vẽ thiết kế nhưng hoàn toàn không có tia phóng ra bề mặt phôi là lỗi thường gặp nhất. Để bắt bệnh chính xác mà không làm chập cháy thiết bị, cần cô lập từng khối linh kiện:- Kiểm tra cảm biến bảo vệ dòng nước (Water Protection): Ống phóng laser CO2 thủy tinh bắt buộc phải có dòng nước lưu thông liên tục để giải nhiệt. Nếu bơm nước làm mát yếu, đường ống silicon bị gập hoặc cảm biến dòng chảy bị kẹt cặn bẩn, tiếp điểm an toàn sẽ mở ra để ngắt lệnh phát tia. Thợ kỹ thuật chỉ cần kiểm tra xem đèn tín hiệu WP trên bo nguồn laser có sáng hay không.
- Kiểm tra bo nguồn cao áp (Laser Power Supply): Nhấn trực tiếp nút "Test" vật lý nằm ngay trên thân vỏ của bo nguồn. Nếu nút Test phát ra tia laser vào tấm gỗ đặt trước đầu ống phóng, chứng tỏ nguồn cao áp và ống laser vẫn hoạt động tốt; nguyên nhân mất tia nằm ở bo mạch điều khiển trung tâm (DSP) hoặc đứt cáp tín hiệu điều khiển PWM.
Hiện tượng nét cắt bị răng cưa và cách căng lại dây đai trục X-Y
Khi khắc chữ nhỏ mà nét chữ bị rung, méo mó hoặc khi cắt hình tròn bị biến dạng thành hình elip có viền gợn sóng (răng cưa), nguyên nhân cốt lõi nằm ở độ rơ cơ khí của hệ thống truyền động:- Dây đai răng trục X bị chùng: Đầu cắt laser đổi chiều liên tục với gia tốc lớn tạo ra lực kéo giật. Nếu dây đai cốt sợi thủy tinh sau một thời gian vận hành bị giãn, độ dơ rơ sẽ xuất hiện tại các điểm đảo chiều. Cách khắc phục là nới ốc hãm puly căng đai ở đầu hồi trục X, dùng lực kéo căng vừa phải (độ võng cho phép khi dùng ngón tay ấn vào giữa dây đai khoảng 2mm - 3mm) rồi siết chặt ốc cố định.
- Ốc hãm bánh răng puly trên trục động cơ bước bị lỏng: Rung chấn liên tục có thể làm ốc chí (ốc lục giác chìm) khóa trục motor bị lỏng, khiến puly trượt trơn trên trục vát của động cơ. Cần kiểm tra và siết lại toàn bộ ốc chí trên trục X và trục Y bằng keo khóa ren kim loại chuyên dụng.
- Bụi bẩn bám dính trên rãnh ray trượt bi: Bụi gỗ và khói nhựa acrylic tích tụ lâu ngày sẽ đóng bánh trên bề mặt ray, làm bi thép bên trong block trượt bị kẹt cục bộ. Cần dùng giẻ mềm lau sạch rãnh ray bằng dầu hỏa hoặc chất tẩy rửa nhẹ, sau đó tra mỡ chịu nhiệt chuyên dụng cho bạc đạn dẫn hướng.
Mạch cắt mica bị vát chữ V do lệch tâm quang học gương số 3
Hiện tượng đường cắt không vuông góc 90 độ với mặt phôi mà bị nghiêng một góc vát chữ V là lỗi quang học rất phổ biến khi sử dụng máy khắc laser 4060 tại các cơ sở làm quảng cáo. Lỗi này bắt nguồn từ việc chùm tia laser không đi thẳng đứng xuyên qua chính giữa tâm của thấu kính hội tụ.- Bước 1: Dán một lớp băng dính giấy phủ kín lỗ thoát bép cắt phía dưới đầu khắc.
- Bước 2: Nhấn nút Pulse nhẹ trên bảng điều khiển để tia bắn thủng một chấm tròn nhỏ li ti trên mặt băng dính.
- Bước 3: Quan sát điểm thủng. Nếu điểm cháy nằm lệch sang một bên của vòng tròn bép cắt, chứng tỏ tia laser đập vào gương số 3 (gương phản xạ đặt trên đỉnh đầu cắt) bị xiên góc.
- Bước 4: Dùng tua vít chỉnh nhẹ 3 ốc định vị phía sau đế gương số 3 theo nguyên tắc siết góc đối xứng từng 1/4 vòng ren một, sau đó bắn thử lại cho đến khi điểm cháy tròn đều nằm chính xác tuyệt đối tại tâm bép cắt.
Quy trình vệ sinh thấu kính bằng cồn công nghiệp tránh xước mặt
Hệ thống quang học gồm 3 gương phản xạ và 1 thấu kính hội tụ ZnSe (màu vàng) là linh kiện cực kỳ nhạy cảm. Lớp màng phủ quang học (Coating) trên bề mặt thấu kính rất mỏng, chỉ cần lau sai cách là sẽ làm bong tróc màng phủ, khiến tia laser bị khúc xạ tán xạ và làm nứt vỡ kính do quá nhiệt:- Chuẩn bị vật tư tiêu hao chuẩn: Cồn công nghiệp Isopropyl Alcohol (IPA) nồng độ từ 99% trở lên hoặc dung dịch lau quang học chuyên dụng, tăm bông y tế sợi mịn không bụi hoặc giấy lau thấu kính chuyên dùng cho máy ảnh cao cấp. Tuyệt đối không dùng cồn y tế 70 độ thông thường vì chứa nhiều nước và tạp chất sẽ để lại vệt ố trên kính.
- Quy trình lau nhẹ nhàng: Thấm ướt tăm bông bằng cồn IPA, đặt nhẹ đầu bông từ tâm thấu kính và xoay tròn đều từ trong ra ngoài theo hình xoắn ốc một chiều duy nhất. Không lau qua lau lại nhiều lần vì các hạt bụi thạch anh li ti bám trên kính sẽ cào xước bề mặt quang học.
- Định kỳ thực hiện: Vệ sinh gương và thấu kính 1 đến 2 ngày một lần đối với xưởng cắt khắc gỗ MDF nhiều nhựa khói, và 1 tuần một lần đối với xưởng chuyên gia công mica sạch.