
goldenmicronvn
New member
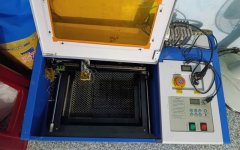
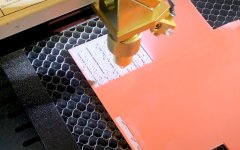
Xử lý sự cố trên thiết bị laser CO2 đòi hỏi tư duy phân lập nguyên nhân theo chuỗi quang học - điện áp - giải nhiệt, tuyệt đối không sửa chữa theo kiểu phỏng đoán mò mẫm. Đặc thù của các dòng máy để bàn là khối linh kiện đặt trong không gian hẹp, chỉ cần một biến số lệch khỏi dải làm việc tiêu chuẩn sẽ kéo theo sự cố hỏng hóc dây chuyền: thấu kính nứt vỡ, nguồn kích chập phóng điện hoặc ống phóng thủy tinh suy hao công suất vĩnh viễn. Quy trình chẩn đoán chuẩn xác dựa trên triệu chứng thực tế tại xưởng giúp khoanh vùng chính xác bộ phận lỗi và xử lý dứt điểm ngay tại chỗ.
Lưu ý an toàn: Bộ nguồn laser sản sinh điện áp kích mồi lên tới 20kV - 30kV DC. Luôn ngắt công tắc nguồn tổng, rút phích cắm điện và chờ tối thiểu 5 phút để tụ điện cao áp xả hết điện tích trước khi can thiệp vào khoang điện.
Lưu ý an toàn: Bộ nguồn laser sản sinh điện áp kích mồi lên tới 20kV - 30kV DC. Luôn ngắt công tắc nguồn tổng, rút phích cắm điện và chờ tối thiểu 5 phút để tụ điện cao áp xả hết điện tích trước khi can thiệp vào khoang điện.
Nguyên nhân tia laser bị méo, không hội tụ và cách vệ sinh gương phản xạ
Triệu chứng nét khắc bị toè rộng, đường cắt bị vát mép nặng một bên hoặc bề mặt cắt xuất hiện các vệt răng cưa gợn sóng thường bắt nguồn từ quang sai (Optical Aberration) hoặc đường truyền quang bị lệch góc.- Gương phản xạ bị lệch góc hoặc lỏng ốc vi chỉnh: Qua thời gian máy chạy quét rung lắc, các ốc lò xo định vị 3 gương phản xạ có thể bị nhả lỏng. Triệu chứng là bắn tia tại điểm gốc vết cắt rất đẹp, nhưng khi đầu cắt chạy sang góc xa bàn máy, vết cắt không đứt phôi hoặc tia chạm vào thành bép đồng làm nóng rực đầu cắt. Cần siết chặt lại ngàm giữ gương, dán băng keo giấy thử tia và vi chỉnh lại từng ốc góc của Gương 1, Gương 2.
- Bụi bẩn, mụi than hữu cơ cháy bám bề mặt gương: Khói mica và cao su bốc lên sẽ đọng thành lớp màng dầu trên mặt thấu kính ZnSe và gương số 3. Điểm bẩn này hấp thụ trực tiếp bước sóng 10.6um, bị nung nóng cực bộ và làm méo dạng chùm tia. Cách xử lý là tháo thấu kính và gương ra, dùng tăm bông y tế thấm cồn khan >= 99.5% (hoặc cồn Isopropyl Alcohol) chấm nhẹ từ tâm gương rồi xoay tròn xoắn ốc ra mép ngoài. Tuyệt đối không chà xát mạnh gây xước lớp mạ quang học.
Khắc phục hiện tượng suy giảm công suất đột ngột ở máy khắc laser 3020
Khi máy khắc laser 3020 gặp hiện tượng cài đặt công suất cao nhưng tia bắn ra rất yếu, chỉ làm xước nhẹ mặt phôi thay vì cắt đứt vật liệu như bình thường, quy trình bắt bệnh cần thực hiện tuần tự:- Kiểm tra màu sắc tia hồ quang trong ống phóng: Nhìn trực tiếp vào khoang phóng điện thủy tinh. Đèn phát ra ánh sáng tím hồng đậm đều đặn là hỗn hợp khí gas bên trong vẫn còn tốt. Đèn phát ra màu trắng nhờ hoặc không phát sáng báo hiệu khí bên trong đã bị rò rỉ, phân rã do già hóa.
- Đo dòng điện phát tia qua đồng hồ Miliampe (mA): Quan sát đồng hồ mA gắn trên mặt máy khi phát xung công suất 80%. Kim đồng hồ không nhích ở mức 0mA là hỏng nguồn cao áp hoặc đứt dây tín hiệu. Kim đồng hồ vẫn lên đủ 14mA - 18mA chuẩn nhưng tia ra khỏi bép cắt cực yếu thì chứng tỏ nguồn cao áp bình thường, ống phóng laser đã bị suy hao công suất quang hoặc gương bán mạ thoát tia ở đầu bóng bị cháy mờ.
- Bắn xung thử trực tiếp tại cửa ra của bóng: Dán một miếng băng keo giấy cách cửa thoát tia của ống phóng 2cm và phát một xung ngắn ở công suất 15%. Vết cháy trên giấy tròn trịa sắc nét thì ống phóng hoàn toàn bình thường, nguyên nhân nằm ở hệ thống gương phản xạ bị lệch tâm. Vết cháy bị toè rộng, khét vàng diện rộng mà không đứt thủng tâm tức là ống phóng đã hỏng, cần thay thế ống mới.
Cảnh báo quá nhiệt bình làm mát nước và nguy cơ nứt vỡ ống phóng thủy tinh
Nước làm mát giữ vai trò tản nhiệt cho điện cực và duy trì mật độ phân tử khí nghịch đảo trong buồng cộng hưởng. Khi nước trong bình chứa bị tăng nhiệt độ vượt ngưỡng 25 độ C, năng lượng chuyển hóa thành quang năng bị tụt dốc thảm hại.- Hiện tượng đọng sương và nứt cổ ống phóng: Khi nhiệt độ nước quá cao hoặc chênh lệch nhiệt đột ngột, cổ cực dương thủy tinh nơi chịu điện áp kích mồi cao áp rất dễ nứt ngầm, làm rò rỉ nước vào khoang điện cực gây phóng điện hồ quang làm cháy vỏ máy.
- Bẫy bọt khí trong áo làm mát: Khi thay nước, bọt khí đọng lại quanh đầu gương thoát tia sẽ không được giải nhiệt, dẫn đến việc nứt vỡ gương đầu bóng chỉ sau vài phút vận hành. Luôn phải dốc nghiêng ống phóng để xả sạch bọt khí.
- Tiêu chuẩn kiểm soát nhiệt độ an toàn: Dải nhiệt độ nước tuần hoàn phải duy trì ổn định ở mức 18 - 22 độ C. Theo tiêu chuẩn kỹ thuật thiết bị do trung tâm bảo trì Golden Micron ban hành, xưởng bắt buộc phải trang bị hệ thống máy làm mát cưỡng bức (Chiller) có rơ-le khống chế nhiệt độ tự động khi chạy tải liên tục.
Các bước đo kiểm nguồn cao áp (Laser Power Supply) bằng đồng hồ vạn năng
Khi máy hoàn toàn không phát ra tia laser, thợ bảo trì cần kiểm tra phân lập bo nguồn cao áp bằng đồng hồ vạn năng (VOM):- Bước 1: Kiểm tra nguồn cấp AC 220V đầu vào. Đo hai chân L và N tại cọc đấu nguồn cao áp. Điện áp chuẩn phải nằm trong dải 210V - 230V.
- Bước 2: Đo thông mạch cảm biến bảo vệ dòng nước (Chân WP). Đo giữa chân WP và chân tiếp địa G. Khi bơm nước hoạt động bình thường, tiếp điểm phải thông mạch (0 Ohm). Nếu hở mạch, nguồn cao áp sẽ khóa hoàn toàn tín hiệu phát tia.
- Bước 3: Đo tín hiệu điều khiển công suất (Chân IN). Đo giữa chân IN và chân G. Cài đặt trên phần mềm mức công suất từ 0% đến 100%, điện áp đo được tại chân IN phải tăng tuyến tính từ 0V lên đến gần 5V.
- Bước 4: Sử dụng nút Test vật lý trên thân vỏ nguồn. Đảm bảo chân WP đã đấu tắt với chân G, bấm nút TEST màu đỏ trong 0.5 giây. Nếu tia phát ra bình thường, khối nguồn và ống phóng khỏe mạnh, lỗi mất tia do cáp tín hiệu phẳng hoặc bo điều khiển phía trên hỏng.