
goldenmicronvn
New member
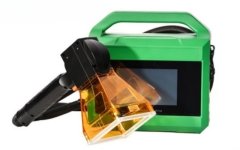
Thiết bị laser di động làm việc trong môi trường nhà xưởng cơ khí thường xuyên phải tiếp xúc với bụi mạt sắt, rung lắc va đập và biến thiên nhiệt độ liên tục. Khi hệ thống phát sinh hiện tượng nét khắc mờ, cháy xém hoặc suy giảm công suất đột ngột, thợ vận hành thường có xu hướng tăng hết công suất nguồn trên phần mềm, vô tình đẩy diode bơm laser vào tình trạng quá tải và làm hỏng khối quang học. Việc chẩn đoán sự cố đòi hỏi phải đi tuần tự từ triệu chứng bên ngoài, xác định đúng nguyên nhân gốc rễ và áp dụng quy trình xử lý kỹ thuật chuẩn xác.
Kính bảo vệ ngoài cùng (Protective Window) là chốt chặn cuối cùng bảo vệ thấu kính F-Theta đắt tiền bên trong. Khi xuất hiện đốm đen hoặc vết nứt tròn trên mặt kính:
 Quy trình rà soát cáp quang định kỳ cần thực hiện theo các bước kỹ thuật:
Nguyên nhân hiện tượng nét khắc bị mờ, không ăn màu trên phôi kim loại
Triệu chứng nét khắc bị mờ nhạt, mất nét hoặc bề mặt kim loại chỉ bị xước nhẹ dù đã tăng công suất lên 80% - 90% là sự cố phổ biến hàng đầu tại các xưởng gia công. Vấn đề này thường bắt nguồn từ 3 nguyên nhân cốt lõi trong chuỗi truyền quang:- Trôi lệch tiêu cự cơ học: Cữ định vị tiếp xúc bị rơ lỏng ốc hãm sau thời gian dài rung đập, khiến khoảng cách từ thấu kính F-Theta đến phôi bị thụt sâu hoặc trồi ra khỏi dải độ sâu hội tụ (DOF). Lệch chỉ 1.5mm đã làm suy giảm mật độ năng lượng tại điểm đốt hơn 60%.
- Suy hao công suất diode bơm (Diode Degradation): Nguồn laser fiber vận hành trong môi trường quá nóng hoặc quá tải xung khiến công suất thực phát ra thấp hơn nhiều so với thông số hiển thị trên phần mềm.
- Lệch điểm hội tụ của đèn laser đỏ định vị: Đèn diode đỏ dẫn đường bị xô lệch vị trí so với trục quang chính của tia hồng ngoại 1064nm, dẫn đến việc thợ căn tiêu cự chuẩn theo mắt nhìn nhưng tia laser thật lại bắn trượt ra ngoài vùng nét.
Sự cố cháy kính bảo vệ do bụi kim loại bắn ngược và cách khắc phục
Đầu khắc cầm tay hoạt động ở cự ly rất gần bề mặt phôi (thường chỉ 100mm - 160mm). Quá trình chùm tia năng lượng cao bốc bay kim loại sẽ tạo ra luồng bụi khói chứa các hạt oxit sắt và mạt kim loại siêu nhỏ bắn ngược trở lại miệng thấu kính.Kính bảo vệ ngoài cùng (Protective Window) là chốt chặn cuối cùng bảo vệ thấu kính F-Theta đắt tiền bên trong. Khi xuất hiện đốm đen hoặc vết nứt tròn trên mặt kính:
- Hiện tượng tích nhiệt: Bụi kim loại bám vào bề mặt kính sẽ hấp thụ năng lượng chùm tia 1064nm, chuyển hóa quang năng thành nhiệt năng cục bộ làm nóng chảy lớp tráng phủ chống phản xạ (AR Coating) và nứt vỡ kính chỉ sau vài phút phát tia.
- Khắc phục tức thời: Dừng phát tia ngay lập tức, tháo vòng ren giữ kính bảo vệ và thay thế bằng kính quang học thạch anh đạt tiêu chuẩn chịu nhiệt cao được khuyến cáo bởi Golden Micron, tuyệt đối không dùng kính thủy tinh thông thường vì sẽ nứt vỡ ngay khi tia laser đi qua.
- Giải pháp ngăn ngừa: Luôn lắp kèm ống thổi khí nén phụ trợ hoặc chụp hút khói mini áp sát miệng cữ để thổi tạt luồng mạt kim loại văng ra xa vùng quang học.
Quy trình kiểm tra định kỳ cáp quang của máy khắc laser cầm tay
Cáp quang nối giữa thùng nguồn và đầu súng cầm tay là một trong những bộ phận chịu ứng suất cơ học cao nhất do thợ liên tục uốn cong, kéo giãn trong quá trình thao tác quanh các cấu kiện lớn. Sự cố đứt gãy lõi thạch anh bên trong sợi dẫn quang của máy khắc laser cầm tay là lỗi nghiêm trọng nhất, có thể gây nổ đầu kết nối QBH và cháy cụm mở rộng chùm tia.- Kiểm tra lớp vỏ bọc thép xoắn ruột gà: Quan sát toàn bộ chiều dài ống giáp bảo vệ bên ngoài, phát hiện các điểm bị dập bẹp, xoắn nút chai hoặc cọ xát với cạnh sắc kim loại tại xưởng.
- Kiểm soát bán kính uốn tĩnh và động: Đảm bảo cáp quang luôn duy trì bán kính uốn cong lớn hơn 150mm khi vận hành và trên 200mm khi cuộn cất vào giá đỡ, không để cáp bị treo lơ lửng tạo lực căng giằng xé đầu súng.
- Đo nhiệt độ đầu nối QBH: Sau mỗi ca máy hoạt động liên tục 2 giờ, dùng súng đo nhiệt hồng ngoại kiểm tra nhiệt độ tại khớp nối giữa cáp quang và đầu quét Galvo; nếu nhiệt độ vượt quá 40 độ C, hệ thống làm mát hoặc bề mặt tiếp xúc quang học đang có dấu hiệu nhiễm bẩn nghiêm trọng.
Vệ sinh gương quét Galvo: Thao tác kỹ thuật chuẩn phòng ngừa xước quang học
Cụm hai gương quét điện động X-Y bên trong đầu khắc rất nhạy cảm với bụi bẩn và dầu mỡ. Thao tác vệ sinh sai quy cách bằng giẻ lau hay hóa chất tùy tiện sẽ làm xước lớp mạ gương, gây méo chùm tia vĩnh viễn.- Dụng cụ bắt buộc: Sử dụng tăm bông quang học chuyên dụng không xơ (Cleanroom Swabs) kết hợp với cồn Isopropyl vô thủy (IPA độ tinh khiết >99.5%) hoặc dung dịch Acetone chuyên dụng cho thấu kính quang học.
- Kỹ thuật lau một chiều: Thấm một lượng cồn vừa đủ làm ẩm đầu bông, đặt nhẹ đầu tăm bông lên mặt gương và kéo nhẹ nhàng theo một hướng duy nhất từ trong ra ngoài mép gương. Tuyệt đối không chà xát qua lại hoặc xoay tròn đầu bông vì hạt bụi cứng sẽ cày xước lớp mạ vàng/bạc trên bề mặt gương.
- Thổi sạch bằng khí nén sạch: Dùng bóng bóp cao su cầm tay để thổi bay các hạt bụi lơ lửng còn sót lại, nghiêm cấm dùng miệng thổi trực tiếp (hơi nước bám vào mặt gương) hoặc dùng vòi khí nén xưởng chưa qua lọc tách dầu nước.