

goldenmicronvn
Member
Khi máy cắt laser không đứt dù đã đẩy công suất lên mức tối đa, nguyên nhân hiếm khi nằm ở việc thiếu công suất nguồn. Phần lớn sự cố xuất phát từ lệch đường quang, bẩn thấu kính hoặc sai lệch cơ khí tích tụ sau thời gian vận hành. Bắt đúng bệnh trước khi vặn chỉnh giúp tránh làm hỏng linh kiện quang học đắt tiền.
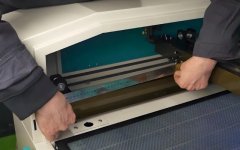 Các bước chẩn đoán và phân loại nguyên nhân cụ thể gồm:
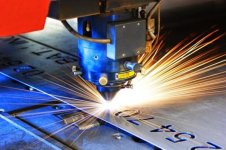 Khi phát hiện đầu cắt nóng bất thường, kỹ thuật viên cần kiểm tra và xử lý theo trình tự:
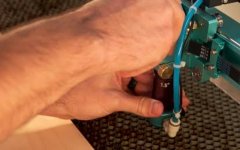 Thực hiện chỉnh máy cắt laser theo hướng khôi phục độ đồng trục giúp khắc phục triệt để tình trạng này:
Tại Golden Micron, quy trình bảo trì và hỗ trợ kỹ thuật luôn nhấn mạnh việc giữ sạch hệ thống quang học và kiểm soát nhiệt độ vận hành ổn định. Để hạn chế suy hao công suất nguồn phóng và kéo dài tuổi thọ thiết bị, xưởng nên duy trì các đầu việc sau:
Triệu chứng cắt không đứt đều trên mặt bàn: Phân tách lỗi do lệch đường quang hay cong vênh bàn cắt
Hiện tượng nửa bàn cắt đứt ngọt nhưng sang góc khác lại bị dính liền hoặc cắt không xuyên phôi là dấu hiệu điển hình của sai số không gian. Kỹ thuật viên cần tách bạch giữa lỗi quang học và lỗi mặt phẳng gia công để không xử lý sai hướng.- Cắt thử một đường thẳng dài chéo góc bàn máy để quan sát độ sâu rãnh cắt thay đổi theo vị trí trục X và trục Y.
- Kiểm tra độ phẳng của mặt bàn răng cưa hoặc bàn tổ ong bằng thước thẳng hoặc máy cân bằng nhằm phát hiện điểm bị võng hay kênh phôi.
- Quan sát vết bắn thử xung trên đầu cắt để xác định tia laser có đi lệch tâm so với lỗ thoát khí của bép cắt hay không.
Nguyên nhân khiến đầu cắt laser nóng bất thường và cách căn chỉnh lại hệ thống làm mát Chiller
Nhiệt độ đầu cắt tăng cao đột ngột là cảnh báo nguy hiểm cho cả thấu kính hội tụ lẫn hệ thống cảm biến chiều cao. Nếu tiếp tục chạy tải cao khi đầu cắt quá nóng, thấu kính có thể nứt vỡ do giãn nở nhiệt cục bộ.- Kiểm tra lưu lượng nước tuần hoàn, mức nước và nhiệt độ cài đặt trên bộ làm mát nước Chiller kép để đảm bảo không bị tắc đường ống.
- Vệ sinh lưới lọc bụi và két tản nhiệt của Chiller định kỳ, tránh để bụi kim loại bám dày làm giảm hiệu quả giải nhiệt.
- Kiểm tra kính bảo vệ và bép cắt đồng đỏ xem có bị bám khói dầu hoặc biến dạng do tia phản xạ dội ngược hay không.
Xử lý lỗi mép cắt một bên mịn, một bên bám xỉ bằng thao tác chỉnh máy cắt laser đồng trục
Đường cắt có một cạnh sắc mịn nhưng cạnh còn lại bám xỉ hoặc cháy xém cho thấy luồng khí phụ trợ đang phân bố không đều. Nguyên nhân trực tiếp thường là tâm tia laser bị lệch khỏi tâm lỗ bép cắt hoặc góc nghiêng đầu cắt chưa chuẩn.- Dán băng dính giấy lên miệng bép cắt, bắn xung năng lượng thấp để soi vị trí tâm tia so với lỗ bép đồng đỏ.
- Tinh chỉnh các ốc vi chỉnh trên cụm đầu cắt cho đến khi chùm tia đi thẳng qua tâm lỗ bép và luồng khí thổi đều quanh mạch cắt.
- Kiểm tra lại áp suất khí phụ trợ (Nitơ, Oxy hoặc khí nén đã qua máy sấy) để đảm bảo áp suất ổn định, không sụt áp khi chạy liên tục.
Lịch trình bảo dưỡng quang học hằng ngày giúp ngăn chặn suy hao công suất nguồn phóng
Bụi mịn sinh ra trong quá trình cắt kim loại sẽ bám dần lên kính bảo vệ, thấu kính hội tụ và các bề mặt quang học. Sự tích tụ này làm tăng hấp thụ nhiệt và gây suy hao công suất quang học theo thời gian nếu không vệ sinh đúng chu kỳ.Tại Golden Micron, quy trình bảo trì và hỗ trợ kỹ thuật luôn nhấn mạnh việc giữ sạch hệ thống quang học và kiểm soát nhiệt độ vận hành ổn định. Để hạn chế suy hao công suất nguồn phóng và kéo dài tuổi thọ thiết bị, xưởng nên duy trì các đầu việc sau:
- Cuối mỗi ca làm việc, kiểm tra và vệ sinh kính bảo vệ bằng dung dịch chuyên dụng cùng tăm bông hoặc giấy lau quang học không xơ.
- Hàng tuần, kiểm tra độ căng dây đai, độ sạch ray dẫn hướng trục X, Y, Z và rà soát lại các đầu nối khí, điện.
- Hàng tháng, đo kiểm lại độ vuông góc trục, độ rơ cơ khí và lưu biên bản thông số chuẩn để kịp thời phát hiện dấu hiệu trôi lệch sớm.