
goldenmicronvn
New member
Nóng mỏ cắt và ngắt tia đột ngột là sự cố thường gặp khi gia công inox bề mặt bóng gương. Nếu thợ vận hành không hiểu bản chất quang học mà tự ý xóa cảnh báo trên màn hình điều khiển để chạy tiếp, chùm tia dội ngược sẽ nung chảy thấu kính và phá hủy module diode sợi quang của nguồn phát.
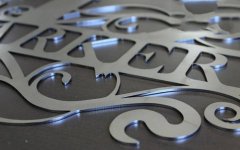 Căn nguyên kích hoạt cảnh báo phản xạ ngược:
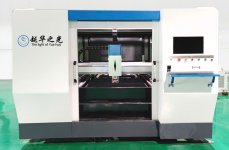 Dấu hiệu nhận biết và kỹ thuật xử lý kính bảo vệ:
Các bước rà soát hệ thống nước làm mát:
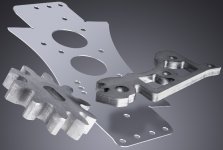 Lịch trình bảo dưỡng cơ điện và quang học chuẩn:
Tại sao Inox gương/độ bóng cao lại dễ gây cảnh báo dội tia?
Bề mặt inox bóng gương có hệ số phản xạ quang học lên tới hơn 70% đối với bước sóng laser 1064nm. Khi mỏ cắt bắt đầu chu trình đục lỗ xuyên tâm, lớp phôi chưa thủng sẽ hoạt động như một gương phẳng hắt ngược chùm năng lượng laser thẳng đứng lên mỏ cắt. Trên các hệ thống máy cắt laser inox vận hành công nghiệp, cảm biến an toàn sẽ ngay lập tức ngắt lệnh phát tia nếu phát hiện mức năng lượng phản hồi vượt quá ngưỡng bảo vệ.- Cảm biến bảo vệ ghi nhận năng lượng dội ngược vượt quá 5% công suất phát danh định.
- Chùm tia tới vuông góc 90 độ với bề mặt phôi phẳng làm năng lượng phản xạ hội tụ ngược vào sợi cáp quang.
- Cài đặt thời gian đục lỗ quá ngắn khiến mỏ cắt dịch chuyển khi phôi chưa bị xuyên thủng hoàn toàn.
- Bụi kim loại và xỉ văng bám kín bề mặt kính bảo vệ làm biến tính khả năng truyền dẫn quang học.
Triệu chứng thấu kính bảo vệ bị rỗ bẩn và cách vệ sinh chuẩn
Thấu kính bảo vệ là chi tiết chịu nhiệt lượng và khói bụi nhiều nhất trong cụm mỏ cắt. Chỉ một hạt bụi kim loại siêu nhỏ bám trên mặt kính cũng sẽ hấp thụ năng lượng laser cực lớn, tạo thành điểm cháy rỗ và làm cụm mỏ cắt nóng ran chỉ sau vài phút hoạt động.- Nhiệt độ mỏ cắt tăng cao bất thường dù hệ thống làm mát vẫn báo lưu lượng nước bình thường.
- Mép cắt inox bắt đầu xuất hiện bavia dày, vết cắt xỉn màu do quang thông bị tán xạ.
- Tháo khay kính trong phòng sạch, tránh tối đa khu vực có gió bụi từ xưởng cơ khí.
- Dùng giấy lau quang học chuyên dụng tẩm cồn tinh khiết 99.9% lau nhẹ theo một chiều duy nhất.
- Thay mới kính ngay khi bề mặt xuất hiện vết chấm kim loại rỗ sâu không thể lau sạch.
Kiểm tra đường nước Chiller làm mát đầu cắt và nguồn phóng
Hệ thống chiller làm mát kép kiểm soát hai vòng tuần hoàn độc lập: mạch 22 độ C cho module nguồn phóng và mạch 28 đến 30 độ C cho cụm đầu cắt. Sự cố tắc nghẽn hoặc dùng sai loại nước giải nhiệt sẽ khiến nhiệt độ khối quang học tăng vọt, kích hoạt lệnh dừng khẩn cấp.Các bước rà soát hệ thống nước làm mát:
- Kiểm tra báo động lưu lượng dòng chảy khi đồng hồ hiển thị dưới 4 lít/phút.
- Loại bỏ hoàn toàn nước máy sinh hoạt, chỉ sử dụng nước cất tinh khiết để chống đóng cặn rãnh nhiệt.
- Điều chỉnh nhiệt độ mạch nước mỏ cắt đồng pha với nhiệt độ môi trường để tránh hiện tượng đọng sương mặt kính.
- Tháo rửa lưới lọc cặn và màng lọc khử ion tại ngõ ra của bình chiller định kỳ hàng tháng.
- Đo kiểm điện trở cảm biến nhiệt độ PT100 gắn trên thân mỏ cắt nhằm loại trừ lỗi báo ảo.
Lịch trình bảo dưỡng 5 mốc quan trọng để tăng tuổi thọ hệ thống
Quy trình bảo trì định kỳ luôn ít tốn kém hơn chi phí thay thế nguồn phóng sợi quang hay cụm đầu cắt chính xác. Trong quy chuẩn kiểm tra và chẩn đoán sự cố tại Golden Micron, đội ngũ kỹ sư bảo trì luôn khuyến cáo các xưởng áp dụng nghiêm ngặt quy trình 5 mốc nhằm duy trì độ bền thiết bị.- Hàng ngày: Vệ sinh bép cắt, soi mặt kính bảo vệ dưới đèn led và xả sạch nước đọng đáy cốc lọc khí.
- Hàng tuần: Kiểm tra mực nước cất trong chiller, tra mỡ bôi trơn ray trượt tuyến tính và bánh răng trục.
- Hàng tháng: Kiểm tra độ đồng tâm của tia laser qua bép cắt bằng phương pháp dán băng dính thử tia.
- Mỗi 3 tháng: Vệ sinh lưới lọc bụi tủ điện điều khiển, quạt tản nhiệt nguồn phát và siết lại giắc cáp quang.
- Mỗi 6 tháng: Đo kiểm tra độ suy hao công suất quang thực tế của nguồn phát bằng thiết bị đo chuyên dụng.