daynghekimhoan
Member
Trong quy trình sản xuất trang sức tinh xảo, việc cẩn đá và hoàn thiện bề mặt kim loại là hai công đoạn gắn liền với nhau. Một sai sót nhỏ về áp lực tiếp xúc hay sự tích tụ nhiệt độ tại bàn mài có thể biến một phôi chế tác công phu thành phế phẩm. Việc thiết lập quy chuẩn thao tác cho các dòng đá có độ nhạy nhiệt là điều kiện tiên quyết tại các xưởng gia công.
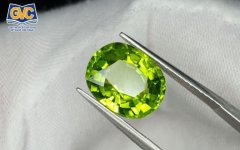
Sản phẩm đính viên đá quý Peridot luôn đòi hỏi sự chú ý cao độ từ thợ chế tác. Thuộc nhóm khoáng vật forsterite-fayalite, loại đá này sở hữu hệ số giãn nở nhiệt không đồng đều giữa các trục tinh thể. Nếu một bên của viên đá bị nóng lên do ma sát phớt mài trong khi phía đối diện vẫn ở nhiệt độ phòng, ứng suất nội sinh sinh ra sẽ khiến đá nứt toác ngay từ bên trong.
Hơn nữa, độ cứng nằm ở ngưỡng 6.5 - 7 Mohs tạo ra sự chênh lệch lớn khi đứng cạnh vàng (độ cứng 2.5 - 3) hoặc bạc (độ cứng 2.5 - 3). Kim loại nền mềm hơn rất nhiều so với đá, nhưng đá lại giòn hơn kim loại. Sự tương phản này đòi hỏi thợ mài bóng phải kiểm soát được góc tiếp xúc của đầu phớt, ngăn chặn việc phớt ăn mòn lẹm vào chân chấu hoặc đầu chấu va đập gây vỡ cạnh đá.
Thao tác trên chuyền hoàn thiện được vận hành theo các pha kỹ thuật sau:
Đặc Tính Vật Lý Và Ứng Xử Của Đá Tự Nhiên Dưới Lực Cơ Học
Khi làm việc với các dòng đá màu quý hiếm, kỹ thuật viên cần nắm vững các tham số khoáng vật học để chọn lựa thiết bị gia công tương thích.Sản phẩm đính viên đá quý Peridot luôn đòi hỏi sự chú ý cao độ từ thợ chế tác. Thuộc nhóm khoáng vật forsterite-fayalite, loại đá này sở hữu hệ số giãn nở nhiệt không đồng đều giữa các trục tinh thể. Nếu một bên của viên đá bị nóng lên do ma sát phớt mài trong khi phía đối diện vẫn ở nhiệt độ phòng, ứng suất nội sinh sinh ra sẽ khiến đá nứt toác ngay từ bên trong.
Hơn nữa, độ cứng nằm ở ngưỡng 6.5 - 7 Mohs tạo ra sự chênh lệch lớn khi đứng cạnh vàng (độ cứng 2.5 - 3) hoặc bạc (độ cứng 2.5 - 3). Kim loại nền mềm hơn rất nhiều so với đá, nhưng đá lại giòn hơn kim loại. Sự tương phản này đòi hỏi thợ mài bóng phải kiểm soát được góc tiếp xúc của đầu phớt, ngăn chặn việc phớt ăn mòn lẹm vào chân chấu hoặc đầu chấu va đập gây vỡ cạnh đá.
Bố Trí Dụng Cụ Và Phương Pháp Che Chắn Phòng Ngừa
Sự thành bại của công đoạn bóng sáng nằm phần lớn ở khâu chuẩn bị mặt bằng và dụng cụ:- Sử dụng sáp bọc hoặc màng polymer: Trước khi đưa phôi vào máy mài, thợ kim hoàn lành nghề thường dùng sáp hòa tan hoặc màng bọc bảo vệ chuyên dụng phết kín mặt trên của viên đá. Lớp phủ này khô nhanh, tạo ra lớp áo giáp cơ học ngăn hạt mài bay lạc cọ vào mặt facet.
- Lựa chọn phớt có đường kính phù hợp: Thay vì dùng bánh vải lớn kích thước 150mm dễ va quẹt vào ổ đá, hãy chuyển sang các đầu phớt nỉ hình nón hoặc hình bánh xe mini (đường kính 20 - 25mm) gắn vào máy khoan dây cầm tay (micromotor). Công cụ nhỏ gọn giúp khoanh vùng thao tác chính xác quanh chân chấu mà không chạm vào thân đá.
- Chọn lơ mài có độ cắt thấp: Hạn chế các loại lơ cắt gọt mạnh chứa hạt mài thô, ưu tiên các dòng hợp chất hoàn thiện có tính bôi trơn cao để giảm thiểu lực ma sát sinh nhiệt.
Trình Tự Hướng Dẫn Kỹ Thuật Đánh Bóng Trang Sức Quanh Ổ Chấu
Để kim loại đạt được vẻ bóng loáng đồng đều mà vẫn giữ an toàn tuyệt đối cho đá màu, bạn có thể tham khảo thêm các thao tác chuẩn xác tại Hướng Dẫn Kỹ Thuật Đánh Bóng Trang Sức.Thao tác trên chuyền hoàn thiện được vận hành theo các pha kỹ thuật sau:
Pha 1: Bo Chấu Và Làm Mịn Cạnh Kim Loại
- Thao tác xử lý các dấu kìm cẩn đá còn sót lại trên đầu chấu bằng phớt cao su mịn pha hạt kim cương siêu mịn (cấp độ extra fine).
- Góc đặt đầu mài luôn nghiêng một góc 45 độ so với phương thẳng đứng của chấu, đưa đầu mài chuyển động theo hình vòng cung ra ngoài, tuyệt đối không di chuyển đầu mài hướng vào tâm viên đá.
- Thời gian mài trên mỗi đầu chấu không vượt quá 1 giây cho mỗi lần chạm.
Pha 2: Đánh Bóng Bán Hoàn Thiện
- Sử dụng đầu phớt lông dê mềm cùng lơ bóng trung tính.
- Chỉnh tốc độ micromotor ở dải từ 3.000 đến 4.000 vòng/phút. Áp lực tì đè chỉ ở mức vừa đủ để phớt quét qua kim loại, lấy độ quay nhanh bù cho lực ép tì.
- Giữ ẩm nhẹ cho phớt mài bằng chất bôi trơn chuyên dụng để hạn chế nhiệt lượng truyền vào thân chấu kim loại.
Pha 3: Lên Nước Bóng Gương Tổng Thể
- Đổi sang bánh vải flannel xếp mỏng, thoa một lượng rất nhỏ hợp chất mài bóng mịn.
- Đưa toàn bộ phôi lướt nhanh qua bề mặt bánh mài theo hướng tiếp tuyến.
- Ánh kim loại khi hoàn tất phải liền mạch, mịn màng, không còn vết xước dăm và làm nổi bật cấu trúc hình học của toàn bộ ổ chấu.
Xử Lý Tẩy Lơ Cơ Khí Không Dùng Sóng Âm
Sau khi gia công, dư lượng chất béo và sáp từ hợp chất mài sẽ đông kết quanh các khe chân chấu:- Chuẩn bị chậu rửa chứa nước tinh khiết ấm (nhiệt độ giữ ổn định trong khoảng 35 - 40 độ C) có hòa tan một lượng nhỏ xà phòng tẩy nhờn không chứa kiềm hay axit.
- Nhúng chìm sản phẩm trong dung dịch khoảng 5 phút để sáp mềm ra tự nhiên.
- Cầm chổi lông mềm nhẹ nhàng luồn sợi lông qua các khe thoáng bên dưới đáy ổ đá để đẩy các hạt cặn lơ ra ngoài.
- Tráng lại bằng nước ấm sạch cùng nhiệt độ để tránh hiện tượng sốc nhiệt co giãn đột ngột, sau đó dùng luồng khí nén áp lực thấp thổi khô nước đọng trước khi cất giữ hoặc đóng gói.